
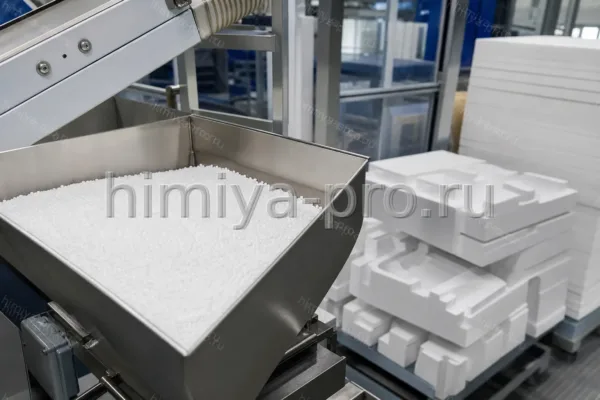
Вспенивающийся полистирол Альфапор ПСВ SE 301, 401 и 501

Нет в наличии

Альфапор ПСВ SE 301, 401 и 501 представляет собой вспенивающийся суспензионный полистирол CAS 9003-53-6 в виде гранул с порообразователем и огнезащитной добавкой. Последовательность марок охватывает диапазон фракций от 0,96–1,6 мм у 301 до 0,45–0,7 мм у 501. Уменьшение гранул помогает формовать более плотные и тонкостенные детали, однако меняет режим предварительного вспенивания и выдержки. Сырьё предназначено для промышленной переработки паром по ТУ 2214-019-53505711-2010.

Основные применения

  • строительные теплоизоляционные плиты и блоки
  • формованные вкладыши и защитная упаковка
  • детали средней и повышенной плотности

Стандарты и документы

ТУ 2214-019-53505711-2010; транспортное наименование — вспенивающиеся полимерные гранулы UN 2211.

Характеристики

CAS
9003-53-6
Формула
(C8H8)n
Молярная масса
средняя молекулярная масса 150000–250000
Класс вещества
самозатухающий вспенивающийся полистирол
Внешний вид
сферические полупрозрачные гранулы молочно-белого цвета
Растворимость
не растворяется в воде; растворители подбирают только после проверки химической стойкости
Плотность
целевые диапазоны изделий: 301 — 8–20 кг/м³, 401 — 10–25 кг/м³, 501 — 16–40 кг/м³
Температура хранения
обычная прохладная температура без прямого нагрева
Класс опасности
класс 9 при перевозке
ГОСТ / ТУ
ТУ 2214-019-53505711-2010

Применение по отраслям

Теплоизоляция разной плотности

Марку 301 выбирают для плит низкой и средней плотности, 401 — для более плотных строительных изделий и форм с заметной нагрузкой, 501 — для повышенной плотности и мелкой структуры поверхности. Прочность и теплопроводность готовой плиты определяются не только маркой сырья, но также фактической плотностью и качеством спекания.

Толстостенные и тонкостенные формованные элементы

Фракция 401 применяется для формованных изделий с толщиной стенки более 10 мм, а 501 — для деталей средней и высокой плотности со стенкой более 5 мм. Марка 301 подходит для крупных блоков и менее детализированных форм. Размер гранулы влияет на заполнение узких участков формы и внешний вид поверхности.

Практические нюансы

Рабочая лестница фракций

У марки 301 размер гранул составляет 0,96–1,6 мм и плотность изделий 8–20 кг/м³; у 401 — 0,7–1,0 мм и 10–25 кг/м³; у 501 — 0,45–0,7 мм и 16–40 кг/м³. Эти диапазоны служат отправной точкой, а фактический результат зависит от линии.

Фракция и толщина стенки

При уменьшении толщины формованной детали крупная частица хуже проходит в узкие каналы и может оставлять неоднородную поверхность. Поэтому для деталей свыше 10 мм применяют 401, а для более тонких элементов свыше 5 мм рассматривают 501.

Контроль перехода между марками

Смена фракции требует очистки тракта, отдельной пробной загрузки и фиксации плотности после предварительного вспенивания. Затем уточняют длительность выдержки и паровой цикл, пока спекание и размеры изделия не станут устойчивыми.

Хранение и безопасность

Условия хранения
Хранить в закрытой таре вдали от тепла, осадков и прямого солнца, обеспечивая свободный воздухообмен вокруг упаковок.
Меры безопасности
Запретить курение и огневые работы, применять искробезопасный инструмент, заземлять оборудование и контролировать целостность упаковки.
Перевозка
Для внешней перевозки соблюдать требования к UN 2211, классу 9 и группе упаковки III.
Вентиляция
Приточно-вытяжная система должна удалять пары из нижней зоны; участок предварительного вспенивания оснащают местным отсосом.
Температурный режим
Хранить при температуре, указанной изготовителем; повышение температуры ускоряет потерю пентана и сокращает пригодность к переработке.
Тара
Тара должна быть закрыта, промаркирована и защищена от проколов; вскрытую упаковку используют в согласованный технологический срок.

Частые вопросы

Зачем в одной поставке нужны марки 301, 401 и 501?
Три марки закрывают разные диапазоны гранул и плотности: от универсальных строительных блоков до более мелких и плотных формованных деталей. Каждую марку загружают по утверждённой технологии.
Как размер гранулы влияет на готовое изделие?
Более мелкие гранулы лучше заполняют узкие элементы формы и дают более однородную поверхность. Крупная фракция удобна для объёмных блоков низкой плотности.
Почему после предварительного вспенивания нужна выдержка?
Внутри охлаждающихся ячеек снижается давление. Во время выдержки в них диффундирует воздух, испаряется поверхностная влага и гранулы становятся устойчивее к последующему формованию.
Можно ли сразу формовать свежевспененные частицы?
Недостаточно выдержанные частицы чувствительны к тепловому и механическому воздействию. Это повышает риск разрушения ячеек, усадки и слабого спекания детали.
Какая марка подходит для стенки около 6 мм?
Для такой геометрии обычно рассматривают мелкую фракцию 501, заявленную для формованных изделий со стенкой более 5 мм. Решение подтверждают пробой на конкретной форме.
Как обращаться с остатками и обрезью пенополистирола?
Чистые производственные отходы отделяют от иных материалов, измельчают и возвращают в допустимой доле либо направляют на переработку. Загрязнённые отходы передают специализированной организации.
Что контролировать при смене марки на линии?
Перенастраивают дозирование, давление и длительность подачи пара, время выдержки и охлаждения. Первые изделия проверяют на плотность, спекание, размеры и отсутствие усадки.





