Цинк фосфорнокислый 1-замещенный 2-водный

Нет в наличии

Цинк фосфорнокислый 1-замещённый 2-водный — кислая соль фосфорной кислоты и цинка с формулой Zn(H2PO4)2·2H2O и номером CAS 13598-37-3; синонимы — монофосфат цинка, цинк дигидрофосфат. По ГОСТ 16992-78 для технического однозамещённого фосфата нормируют массовую долю цинка ≥20,2 % и P₂O₅ ≥47,5 % — параметры, критичные для фосфатирующих ванн. Основное назначение — химическое фосфатирование стали и чугуна с образованием микрокристаллического защитного слоя перед лакокрасочным покрытием, а также компонент антикоррозионных грунтовок и гальванических составов.

Основные применения

  • Фосфатирование металлических поверхностей перед окраской и порошковым напылением
  • Антикоррозионный пигмент в грунтовках и промышленных покрытиях
  • Компонент гальванических и протравных растворов в металлообработке

Стандарты и документы

ГОСТ 16992-78 (технический однозамещённый); реактив ч — по спецификации поставщика.

Характеристики

CAS
13598-37-3
Формула
Zn(H2PO4)2·2H2O
Молярная масса
295,3 г/моль
Класс вещества
Кислый фосфат цинка (дигидрат)
Внешний вид
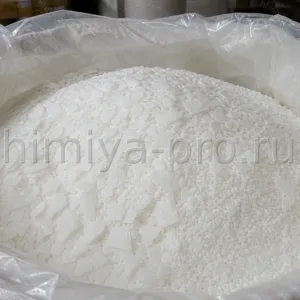
Белый или серый кристаллический порошок
Растворимость
Хорошо растворим в воде; растворим в минеральных кислотах и щелочах
Плотность
около 1,065 г/см³ (раствор 20 °C)
Температура хранения
+15…+25 °C, сухое помещение
Класс опасности
Коррозионно-активная кислая соль (по SDS поставщиков)
ГОСТ / ТУ
ГОСТ 16992-78 (технический однозамещённый)
Применение по отраслям

Фосфатирование стали перед ЛКМ

Растворы на основе Zn(H2PO4)2 образуют на поверхности железа и стали конверсионное фосфатное покрытие — микрокристаллический слой, улучшающий адгезию краски и снижающий подфильное растрескивание. По ГОСТ 16992-78 продукт применяют для защиты от коррозии, уменьшения трения и формирования грунта перед лакокрасочным покрытием. Технология включает обезжиривание, травление, фосфатную ванну (обычно 40–70 °C), промывку и сушку; состав контролируют по точке и содержанию свободной кислоты.

Антикоррозионный пигмент в грунтовках

Монофосфат цинка входит в состав антикоррозионных грунтов и первичных слоёв для стали: при контакте с металлом и влагой образуется пассивирующий фосфатный слой, замедляющий подрывную коррозию под покрытием. В порошковых и жидких системах дозу согласуют с связующим и другими ингибиторами (хроматы заменены фосфатами в экологичных рецептурах). Реактивная марка «ч» снижает риск внесения металлических примесей, ухудшающих цвет и стойкость плёнки.

Добавка в гальванические и протравные ванны

В гальваническом производстве Zn(H2PO4)2 применяют как компонент электролитов и активаторов поверхности перед нанесением покрытий. В машиностроении растворы используют для снижения трения в подшипниковых узлах после фосфатирования (масляная смазка удерживается микропористым слоем). Для лабораторной отработки составов ванн реактив ч обеспечивает воспроизводимость опытов с минимальными примесями Fe и Pb.

Практические нюансы

Этапы цинкового фосфатирования

Типовая линия: обезжиривание → ополаскивание → активация (титановые или цинковые активаторы) → фосфатная ванна 40–70 °C → промывка → пассивация (хроматирование или бесхромные пассиваторы) → сушка. Контроль: общая кислотность, точка, масса покрытия г/м².

Требования ГОСТ 16992-78

Внешний вид — кристаллы белого или серого цвета; Zn ≥20,2 %; P₂O₅ общий ≥47,5 %; свободная H₃PO₄ ≤5,0 % (как P₂O₅). Формула Zn(H2PO4)2·2H2O, мол. масса 295,38. Нетоксичен, негорюч.

Цинковое и железное фосфатирование

Цинковое фосфатирование даёт более плотный кристаллический слой и лучшую коррозионную стойкость под ЛКМ, но дороже. Железное — тонкий слой на стали без цинка в ванне; выбирают по требованиям OEM к адгезии и солевому туману.

Хранение и безопасность

Условия хранения
Сухое помещение +15…+25 °C, герметичные мешки, защита от влаги и совместного хранения с пищевыми продуктами.
Меры безопасности
Перчатки, очки и химстойкая одежда; при приготовлении ванн — вытяжка; при попадании на кожу — промывание водой.
Перевозка
Без специального UN для твёрдого продукта в стандартной упаковке; при разливе раствора — кислотная коррозионная опасность.
Вентиляция
Вытяжная вентиляция при растворении и работе с горячими фосфатными ваннами.
Температурный режим
Склад +10…+30 °C; фосфатные ванны обычно 40–70 °C на производстве.
Тара
Полиэтиленовые мешки с вкладышем, полипропиленовые контейнеры; для растворов — кислотостойкий пластик или футерованная сталь.

Частые вопросы

Чем монофосфат цинка отличается от трифосфата цинка?
Монофосфат Zn(H2PO4)2 — кислая соль с высокой растворимостью, основа фосфатирующих ванн. Трифосфат Zn₃(PO₄)₂ — малорастворимый пигмент; разные соединения с разной реакционной способностью на металле.
Какие нормы ГОСТ 16992-78 для технического продукта?
Кристаллы белого или серого цвета; Zn ≥20,2 %; общий P₂O₅ ≥47,5 %; свободная H₃PO₄ (как P₂O₅) ≤5,0 %. Стандарт распространяется на однозамещённый фосфорнокислый цинк для фосфатирования.
Зачем фосфатировать металл перед покраской?
Фосфатный слой увеличивает адгезию ЛКМ, снижает распространение коррозии под плёнкой и улучшает формование металла при штамповке (снижение трения). Без фосфатирования на стали адгезия и стойкость покрытия ниже.
Опасен ли монофосфат цинка для здоровья?
По ГОСТ 16992-78 продукт нетоксичен и пожаровзрывобезопасен в твёрдом виде, но растворы кислые и раздражают кожу и глаза. Работать в СИЗ; стоки ванн нейтрализовать перед сбросом.
Можно ли использовать реактив «ч» в производственной фосфатной линии?
Да, при соответствии содержания Zn и P₂O₅ требованиям ванны. Реактив ч часто имеет более жёсткие лимиты примесей, что полезно для стабильности кристаллизации покрытия.
Как хранить гигроскопичный дигидрат?
В герметичной таре в сухом помещении. После вскрытия минимизировать контакт с воздухом; при слеживании растворять в воде по технологической карте или просеивать перед вводом в ванну.