
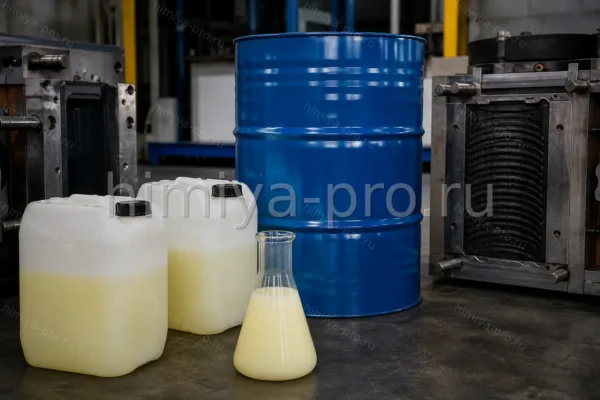
Смазка разделительная 8660/46

Нет в наличии

Смазка разделительная 8660/46 — антиадгезионный состав для пресс-форм при формовании резинотехники, эластичных полиуретанов и литьевых композиций. Индекс «46» указывает на более низкую вязкость дисперсии: состав легче распыляется и формирует тонкий разделительный слой на металле, стали формы, гипсе и эластомерах. Плёнка снижает силу съёма вулканизата или отверждённого ПУ и уменьшает риск залипания. Перед циклом форму очищают, обезжиривают и наносят равномерный слой без подтёков.

Основные применения

  • Антиадгезия пресс-форм резины и ПУ
  • Литьё эластичных полиуретанов
  • Съём деталей без повреждения формы

Стандарты и документы

Спецификация производителя; параметры вязкости по паспорту

Характеристики

Класс вещества
Антиадгезионная разделительная смазка
Внешний вид
Жидкая дисперсия от светло-жёлтого до белого цвета
Температура хранения
+5…+35 °C
Класс опасности
Легковоспламеняющаяся жидкость

Применение по отраслям

Вулканизация в пресс-формах

При прессовании и литье под давлением смазку 8660/46 наносят на сухую форму распылением при 0,2–0,4 бар. Тонкий слой снижает адгезию вулканизата к металлу и облегчает съём уплотнений, протекторов и технических деталей. После 5–15 циклов контролируют равномерность покрытия; при наплывах форму промывают и обновляют слой. На автоматизированных линиях литья подошв смазку наносят роботизированным распылением с контролем расхода на квадратный метр формы; избыточный слой убирают сухой протиркой.

Литьё подошв и эластичных ПУ

При литье эластичных полиуретанов и ТПУ состав предотвращает прилипание к стальным и алюминиевым формам. Нанесение на нагретую форму после обезжиривания; выдержка 1–3 мин до заливки. Марку «46» выбирают для глянцевых поверхностей, где избыточный разделитель даёт матовость.

Практические нюансы

8660/46 и 8660/60

«46» — тонкостенные детали и глянец; «60» — EPDM и высокое усилие съёма. Пилот на одной форме обязателен.

Подготовка формы

Очистка → обезжиривание → сушка → тонкий слой → испарение носителя. Пропуск обезжиривания даёт локальные залипания.

Толщина слоя

Оптимум — матовая плёнка без капель; избыток увеличивает перенос на изделие и дефекты прозрачных ПУ. При переходе с другого разделителя проведите пилот на одной форме минимум 20 циклов и сравните усилие съёма, внешний вид отливки и расход смазки на квадратный метр.

Хранение и безопасность

Условия хранения
Сухой склад, герметичная тара, вдали от источников зажигания
Меры безопасности
СИЗ по SDS: перчатки, очки; при работе с щёлочами — кислотостойкая одежда
Перевозка
По правилам перевозки опасных грузов для данного класса
Вентиляция
Приточно-вытяжная вентиляция при работе с жидкостями и пылью
Температурный режим
Хранение +5…+35 °C, если иное не указано в ТУ
Тара
Заводская упаковка без повреждений

Частые вопросы

Чем 8660/46 отличается от 8660/60?
«46» — более низкая вязкость и тонкий слой; «60» — гуще, для EPDM и тяжёлого съёма.
Как наносить на форму?
Очистка, обезжиривание, распыление с 20–30 см или протирка безворсовой тканью.
Подходит для силиконовых форм?
Ориентир — металл резины и ПУ; для силикон-силикон используют восковые ВС-М.
Как часто обновлять слой?
Каждые 5–15 съёмов или при первых признаках залипания.
Нужен ли SDS?
Да, запрашивается при заказе; содержит состав растворителя и меры безопасности.
Температура нанесения?
Обычно +15…+50 °C; для горячих ПУ-форм — по инструкции производителя ПУ.
Влияет на вулканизацию?
При нормальной толщине перенос минимален; избыток ухудшает адгезию покрытий.
Совместима с окраской?
Рекомендуется обезжиривание отливки перед грунтом и краской.
Как выбрать между аэрозолью и жидкой дисперсией?
Жидкая дисперсия 8660/46 экономичнее на больших формах: расход на цикл ниже, чем у аэрозольных баллонов, а толщину слоя проще контролировать визуально по матовому оттенку металла.





