
Система пенополиуретановая Сибуфом Х/112 Компонент А ТУ 20.59.59-121-54409607-2023

Нет в наличии

Сибуфом Х/112 — полиольная часть двухкомпонентной жёсткой пенополиуретановой системы завода «Эластокам» (СИБУР) для заливки закрытоячеистой теплоизоляции в промышленном и коммерческом холодильном оборудовании. Компонент А смешивается с согласованным изоцианатным компонентом Б той же марки на заливочной установке высокого давления. Рецептура выпускается по ТУ 20.59.59-121-54409607-2023 и относится к линейке Сибуфом Х для сегмента бытовой и коммерческой техники. Материал формирует слой с низкой теплопроводностью и адгезией к металлическим и полимерным облицовкам корпуса. Перед запуском серии технолог проводит эталонную заливку: фиксируют температуру компонентов, давление на головке смесителя, массу смеси и время выдержки корпуса в прессе. Паспорт качества партии полиола содержит показатели вязкости и плотности; отклонения согласуют с представителем «Эластокам» до продолжения производства. На складе компонент хранят в вертикальных бочках при стабильной температуре без доступа влаги.

Основные применения

  • Заливка теплоизоляции промышленных холодильных шкафов и витрин
  • Теплоизоляция камер хранения при постоянном режиме охлаждения

Стандарты и документы

ТУ 20.59.59-121-54409607-2023; физико-механические показатели пены подтверждаются паспортом партии и испытаниями на линии.

Характеристики

Формула
Полиэфирный полиол с катализаторами и стабилизаторами
Класс вещества
Полиольный компонент жёсткой ППУ-системы Сибуфом Х
Внешний вид
Светлая или янтарная однородная жидкость
Растворимость
Смешивается с изоцианатным компонентом Б; не смешивается с водой
Плотность
≈1,05–1,15 г/см³ при 20 °C
Температура хранения
15–25 °C
Класс опасности
Раздражает кожу и слизистые; пары требуют вентиляции
ГОСТ / ТУ
ТУ 20.59.59-121-54409607-2023

Применение по отраслям

Шкафы и камеры постоянного холода

На линии заливки корпус промышленного шкафа фиксируют в пресс-форме, подают смесь компонентов А и Б через смесительную головку и контролируют время выдержки до извлечения из пресса. Оператор отслеживает температуру облицовки и давление заливки по журналу смены. При приёмке новой партии полиола мастер смены сверяет номер партии в паспорте с маркировкой бочки и проводит контрольную заливку эталонной детали. Результаты сравнивают с предыдущей стабильной серией; при совпадении плотности и времени реакции линию переводят на рабочий режим.

Витрины и горизонтальные морозильные лари

При производстве витрин полиол Х/112 заливают в полость между внутренним лотком и наружным корпусом. Толщина слоя подбирается под класс энергопотребления изделия и проверяется выборочным контролем плотности сердцевины. При приёмке новой партии полиола мастер смены сверяет номер партии в паспорте с маркировкой бочки и проводит контрольную заливку эталонной детали. Результаты сравнивают с предыдущей стабильной серией; при совпадении плотности и времени реакции линию переводят на рабочий режим.

Практические нюансы

Особенности заливки промышленного холода

На линиях коммерческого холода полиол Х/112 подают при стабильной температуре компонентов и контролируют влажность металлической облицовки. Толщина слоя и время выдержки в прессе согласуют с конструкцией шкафа; отклонение температуры формы ведёт к расслоению или усадке пены. Дополнительно контролируют температуру облицовки в зоне заливки и состояние уплотнений формы: износ прокладок приводит к утечкам смеси и дефектам внешней панели. SDS и TDS хранят в технологической службе и выдают персоналу при работе с компонентом А.

Подготовка компонента А перед сменой

Перед началом смены полиол перемешивают лопастной мешалкой 10–15 минут, если бочка стояла без движения. Изоцианатный компонент Б перемешивания не требует. Давление и температура шлангов выводят на режим по паспорту системы. Дополнительно контролируют температуру облицовки в зоне заливки и состояние уплотнений формы: износ прокладок приводит к утечкам смеси и дефектам внешней панели. SDS и TDS хранят в технологической службе и выдают персоналу при работе с компонентом А.

Когда пересматривают выбор марки

Если на линии увеличивают скорость конвейера или меняют толщину облицовки, технолог сверяет время извлечения из пресса с возможностями реакции. При нехватке растекаемости по сложной геометрии формы рассматривают соседние марки серии Х с иным профилем вязкости по каталогу СИБУР. Дополнительно контролируют температуру облицовки в зоне заливки и состояние уплотнений формы: износ прокладок приводит к утечкам смеси и дефектам внешней панели. SDS и TDS хранят в технологической службе и выдают персоналу при работе с компонентом А.

Хранение и безопасность

Условия хранения
Сухое крытое помещение, t° 15–25 °C, плотно закрытая тара
Меры безопасности
Перчатки и защитные очки при розливе; местная вентиляция при нагреве
Перевозка
По правилам перевозки химической продукции в таре завода
Вентиляция
Склад с приточно-вытяжной вентиляцией; вытяжка у зоны смешения
Температурный режим
5–30 °C на складе
Тара
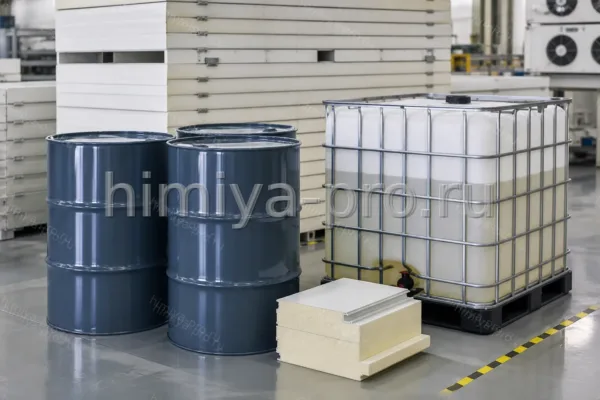
Стальные бочки или IBC с плотной крышкой

Частые вопросы

Для каких изделий предназначен полиол Сибуфом Х/112?
Х/112 — компонент А жёсткой системы для заливки теплоизоляции промышленных и торговых холодильных шкафов, витрин и камер хранения. Применяется на линиях с пресс-формой и заливочной машиной высокого давления в паре с компонентом Б той же марки. Оператор линии заносит параметры в сменный журнал; при отклонении плотности сердцевины или адгезии к облицовке партию изделий отделяют до выяснения причины — чаще всего это влажная поверхность металла, неверная масса заливки или несогласованная пара компонентов.
Можно ли смешивать Х/112 с компонентом Б другой марки?
Нет. Изоцианатный компонент подбирают строго под марку полиола по паспорту Эластокам. Смешение с другими системами серии Х меняет время реакции, плотность и адгезию слоя. Оператор линии заносит параметры в сменный журнал; при отклонении плотности сердцевины или адгезии к облицовке партию изделий отделяют до выяснения причины — чаще всего это влажная поверхность металла, неверная масса заливки или несогласованная пара компонентов.
Какая нормативная база у системы Х/112?
Продукция выпускается по ТУ 20.59.59-121-54409607-2023. Показатели партии подтверждаются паспортом качества завода «Эластокам» и внутренним контролем на линии потребителя. Оператор линии заносит параметры в сменный журнал; при отклонении плотности сердцевины или адгезии к облицовке партию изделий отделяют до выяснения причины — чаще всего это влажная поверхность металла, неверная масса заливки или несогласованная пара компонентов.
Как хранить открытую бочку полиола?
После вскрытия тару плотно закрывают и хранят при 15–25 °C в сухом помещении. Длительный контакт полиола с воздухом повышает вязкость и может ухудшить стабильность вспенивания. Оператор линии заносит параметры в сменный журнал; при отклонении плотности сердцевины или адгезии к облицовке партию изделий отделяют до выяснения причины — чаще всего это влажная поверхность металла, неверная масса заливки или несогласованная пара компонентов.
Какая тара используется при оптовой поставке?
Стандарт — стальные бочки около 200–216 л и IBC 1000 л. При регулярных объёмах возможен налив в авто- или ж/д-цистерны по согласованию с поставщиком. Оператор линии заносит параметры в сменный журнал; при отклонении плотности сердцевины или адгезии к облицовке партию изделий отделяют до выяснения причины — чаще всего это влажная поверхность металла, неверная масса заливки или несогласованная пара компонентов.
Какие документы запрашивают при приёмке партии?
Паспорт качества с номером партии и датой изготовления, при необходимости SDS и технический бюллетень TDS. Для новой линии рекомендуется пробная заливка эталонной формы. Оператор линии заносит параметры в сменный журнал; при отклонении плотности сердцевины или адгезии к облицовке партию изделий отделяют до выяснения причины — чаще всего это влажная поверхность металла, неверная масса заливки или несогласованная пара компонентов.





