
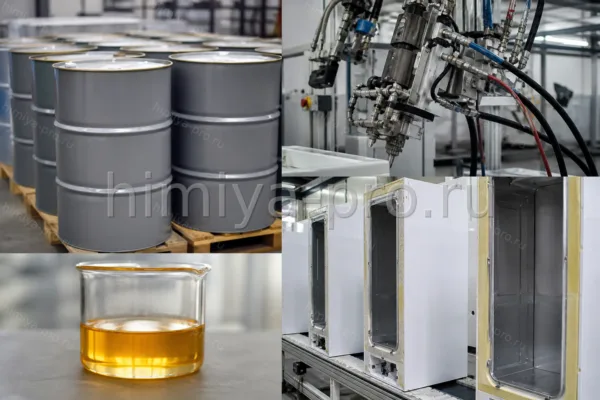
Система пенополиуретановая Сибуфом K/115 Компонент А ТУ 20.59.59-169-54409607-2024

Нет в наличии

Сибуфом K/115, компонент А — полиольная смесь завода «Эластокам» (СИБУР) для двухкомпонентного жёсткого пенополиуретана по ТУ 20.59.59-169-54409607-2024. Рецептура ориентирована на адгезию к полимерным подложкам в линиях производства холодильников и морозильных камер: пена должна прочно сцепляться с пластиковыми и металлическими панелями корпуса без отслоения при циклическом охлаждении. Компонент А смешивают с изоцианатным компонентом Б K/115 на дозирующей установке высокого давления; соотношение, температура и времена реакции задают по технической информации на пару. Перед отбором бочку прогревают до рабочей температуры и перемешивают лопастной мешалкой до однородности. Хранят в сухом помещении без прямого солнца; после вскрытия тару закрывают, чтобы полиол не набрал влагу из воздуха.

Основные применения

  • Изоляция корпусов холодильников и морозильников
  • Пенный утеплитель внутри холодильных линий
  • Жёсткий ППУ с адгезией к полимерным подложкам

Стандарты и документы

ТУ 20.59.59-169-54409607-2024

Характеристики

Класс вещества
Полиольный компонент двухкомпонентной ППУ-системы
Внешний вид
Жидкость от светло-жёлтого до янтарного цвета
Растворимость
Смешивается с изоцианатным компонентом Б; нерастворим в воде
Плотность
1,05–1,12 г/см³
Температура хранения
+5…+35 °C
Класс опасности
Класс опасности уточняют по SDS конкретной партии
ГОСТ / ТУ
ТУ 20.59.59-169-54409607-2024

Применение по отраслям

Утепление корпусов бытовых и промышленных холодильников

На линиях заливки корпусов холодильников компоненты K/115 подают в пресс-форму между внутренним пластиковым вкладышем и наружной металлической оболочкой. Полиуретановая пена заполняет полость, создавая монолитный теплоизоляционный слой с закрытыми ячейками. Технологи контролируют температуру компонентов, давление на смесительной головке и время выдержки в прессе, чтобы исключить пустоты и зоны с пониженной адгезией к полистирольным или ABS-подложкам.

Теплоизоляция узлов холодильных агрегатов

В производстве промышленных холодильных установок жёсткий ППУ на базе K/115 применяют для локальной изоляции камер компрессорных отсеков и трубных вводов. Плотность и прочность на сжатие подбирают по проекту так, чтобы слой выдерживал вибрацию агрегата и не трескался при перепадах температуры. Перед запуском серии проводят пробную заливку с замером времени подъёма и гелеобразования на стенде.

Практические нюансы

Режим заливки в холодильном прессе

Температуру формы, давление на головке и время выдержки подбирают по толщине стенки корпуса. Слишком короткое время гелеобразования не даёт пене заполнить углы вкладыша; слишком длинное — увеличивает цикл линии.

Адгезия к ABS и HIPS

Перед серией на новой подложке проводят отрывной тест на образце. Обработка поверхности вкладыша и чистота формы сильнее влияют на результат, чем небольшие колебания вязкости полиола в пределах паспорта.

Влажность и пустоты

Контроль влаги в компоненте А — ключевой параметр на холодильных заводах. При превышении нормы TI увеличивают время дегазации или меняют партию полиола до запуска серийной заливки.

Хранение и безопасность

Условия хранения
Сухое закрытое помещение +5…+35 °C без прямого солнца
Меры безопасности
Перчатки и очки при разливе; работа с компонентом Б — под вытяжкой
Перевозка
Крытый транспорт; тара герметична, маркировка по SDS
Вентиляция
Местная вытяжка у дозирующей машины и заливочного пресса
Температурный режим
+5…+35 °C на складе; перед заливкой выдержка компонентов при +20 °C
Тара
Бочки плотно закрыты; после вскрытия минимизировать контакт с влагой

Частые вопросы

С чем смешивают компонент А K/115?
Только с изоцианатным компонентом Б марки K/115 той же партии системы. Соотношение А:Б и температуру компонентов берут из технической информации Эластокам; подмена компонента Б другой маркой меняет профиль вспенивания и адгезию.
Для каких холодильных линий подходит K/115?
Марка ориентирована на заливку жёсткого ППУ в корпуса с полимерными подложками — бытовые и коммерческие холодильники, морозильные камеры. Конкретную линию и толщину слоя согласуют с технологом завода-холодильника.
Как готовят бочку компонента А перед заливкой?
Бочку выдерживают при +20 °C, перемешивают лопастной мешалкой 10–15 минут до однородности. При хранении на холоде вязкость растёт — без прогрева дозирование становится нестабильным.
Какой срок хранения у компонента А?
Ориентир — по TI на систему K/115 и дате на этикетке бочки. Хранят в закрытом помещении +5…+35 °C; после вскрытия срок сокращается из-за поглощения влаги.
Нужна ли сушка полиола?
При влажности в полиоле выше нормы TI на установке подключают осушитель или дегазацию. Избыток воды даёт пустоты, снижает прочность и ухудшает адгезию к подложке.
Чем K/115 отличается от K/117?
K/115 заточен под холодильные линии и адгезию к полимерным подложкам; K/117 — под клеевые системы для сэндвич-панелей с удлинённым временем жизни смеси. Рецептуры и компонент Б несовместимы между марками.
Какие документы идут с партией?
Паспорт качества с фактической вязкостью и плотностью компонента А, SDS, техническая информация на пару K/115. По запросу — декларация соответствия.
Какая фасовка компонента А?
Стандарт — металлическая бочка 200 кг. Оптовые поставки согласуют с менеджером; при заказе указывают марку, ТУ и требуемый объём компонента Б.





