
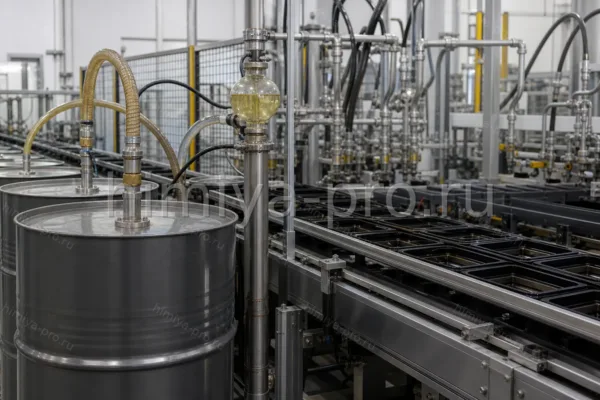
Сибуфом А/230/2, Компонент А

Нет в наличии

Сибуфом А/230/2 — полиольный компонент А двухкомпонентной системы «Эластокам» (Сибуфом) для литья уплотнителей воздушных автомобильных фильтров. Ускоренный цикл заливки для высокопроизводительных линий. По техническому листу: плотность компонента А ≈1,05 г/см³, вязкость при 25 °C около 1010 мПа·с, соотношение А:Б 100:30 по массе, плотность свободного вспенивания 380±45 кг/м³. Система перерабатывается на заливочных машинах при t° компонентов 20–25 °C и t° формы 40–45 °C.

Основные применения

  • Литьё уплотнительной рамки воздушных фильтров легковых и коммерческих автомобилей
  • Заливочные машины с подогревом формы 40–45 °C
  • Плотность готового уплотнителя ориентир 380±45 кг/м³

Стандарты и документы

Параметры переработки — по техническому листу завода Эластокам на марку системы.

Характеристики

Класс вещества
Полиольный компонент А эластичной пенополиуретановой системы
Внешний вид
Жидкость от светло-жёлтой до янтарной
Растворимость
Реагирует с изоцианатом; не смешивается с водой
Плотность
Около 1,05 г/см³ у компонента А
Температура хранения
+15…+25 °C
Класс опасности
По SDS системы — раздражение кожи и слизистых при попадании некондиционированной смеси

Применение по отраслям

Уплотнитель фильтрующего элемента

На установке заливки Сибуфом А/230/2 смешивают с изоцианатным компонентом Б в соотношении 100:30 по массе при температуре компонентов 20–25 °C. Форма фильтра предварительно нагревают до 40–45 °C для равномерного заполнения канала. Вязкость компонента А при 25 °C около 1010 мПа·с — отклонения партии компенсируют температурой подачи. Готовый уплотнитель должен плотно прилегать к бумажному пакету и выдерживать вибрации моторного отсека. После выхода из формы уплотнитель выдерживают на стеллаже до полного отверждения, затем проверяют усилие отрыва от бумажного пакета на тестовом стенде. Брак по пустотам или недозаливу возвращают на переработку полиуретанового лома по внутреннему регламенту завода фильтров.

Серийная заливка на роторных машинах

Оборудование с несколькими формами на столе требует стабильного времени гелеобразования от партии к партии. Технолог ведёт журнал вязкости компонента А и температуры формы, сравнивает усилие снятия готового фильтра с эталоном. При переходе на другую марку системы проводят серию пробных заливок с контролем геометрии уплотнителя штангенциркулем.

Практические нюансы

Параметры Сибуфом А/230/2

Соотношение 100:30, вязкость 1010 мПа·с, плотность свободного вспенивания 380±45 кг/м³, форма 40–45 °C. Технолог документирует отклонения в журнале переналадки.

Контроль геометрии уплотнителя

После заливки измеряют ширину и высоту рамки штангенциркулем; отклонение более 0,3 мм ведёт к перенастройке давления или времени реакции. Технолог документирует отклонения в журнале переналадки.

Локализация автокомпонентов

Российские производители фильтров переходят на системы Сибуфом для снижения зависимости от импортного сырья после ухода зарубежных поставщиков. Технолог документирует отклонения в журнале переналадки.

Хранение и безопасность

Условия хранения
+15…+25 °C, сухое помещение, крышки закрыты.
Меры безопасности
Респиратор с фильтром А при работе с аэрозолью смеси; защита глаз.
Перевозка
По правилам перевозки химической продукции согласно SDS.
Вентиляция
Общеобменная и местная вентиляция в цехе заливки.
Температурный режим
Подогрев бочки до 20–25 °C перед линией при зимних поставках.
Тара
Стальная бочка заводской герметизации.

Частые вопросы

Зачем ускоренная А/230/2?
Для высокоскоростных линий с коротким тактом — плотность 380±45 кг/м³ и быстрое гелеобразование.
Соотношение А:Б А/230/2?
100:30 по массе.
Вязкость А/230/2?
Около 1010 мПа·с при 25 °C.
Риски ускоренного цикла?
Слишком раннее открытие формы даёт сжатие ячейки и потерю геометрии — нужен онлайн-контроль времени.
Температура компонентов А/230/2?
20–25 °C; отклонение меняет время подъёма и требует перенастройки дозатора.
Отличие от А/230/1?
Более лёгкая пена и укороченное время реакции под высокий такт.




