
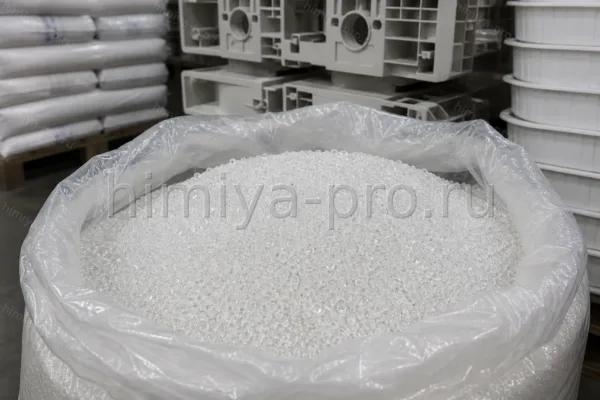
Полистирол общего назначения, марка 525M

Нет в наличии

GPPS 525M — модифицированная марка полистирола общего назначения НКНХ по ТУ 20.16.20-224-05766801-2020 с пониженной текучестью относительно базовой 525: ПТР 5,0–7,0 г/10 мин при 200 °C и 5 кг. Предназначена для литья под давлением изделий, где требуется более вязкий расплав и повышенная жёсткость готовой детали. CAS 9003-53-6. Температура по Вика не ниже 92 °C. Применяют для корпусных деталей, посуды повышенной жёсткости и технических изделий с толстой стенкой.

Основные применения

  • Литьё корпусных деталей повышенной жёсткости
  • Посуда с толстой стенкой
  • Технические литьевые изделия

Стандарты и документы

ТУ 20.16.20-224-05766801-2020

Характеристики

CAS
9003-53-6
Формула
(C8H8)n
Молярная масса
~104 г/моль (мономерная единица)
Класс вещества
Полистирол общего назначения (GPPS); ПТР 5,0–7,0 г/10 мин (200 °C, 5 кг)
Внешний вид
Прозрачные или полупрозрачные гранулы
Растворимость
Нерастворим в воде; растворим в ароматических растворителях
Плотность
≈1,04–1,06 г/см³
Температура хранения
Крытое помещение до +35 °C
Класс опасности
Горючий термопласт; при перегреве выделяет стирольные пары
ГОСТ / ТУ
ТУ 20.16.20-224-05766801-2020

Применение по отраслям

Литьё одноразовой посуды из GPPS 525M

Марка 525M с ПТР 5,0–7,0 г/10 мин применяется для литья под давлением чашек, тарелок, контейнеров и крышек со стенкой 0,4–1,5 мм. Температура цилиндра 200–230 °C, формы 50–80 °C; точные режимы зависят от толщины и геометрии. Прозрачность GPPS позволяет получать глянцевую поверхность без покрытия. Перед литьём гранулы сушат при повышенной влажности. Для толстостенных деталей из 525M увеличивают время выдержки под давлением на 10–15 % относительно режима марки 525, чтобы компенсировать более вязкий расплав и снизить усадочные раковины. Для толстостенных деталей из 525M увеличивают время выдержки под давлением на 10–15 % относительно режима марки 525, чтобы компенсировать более вязкий расплав и снизить усадочные раковины.

Лабораторная оснастка из GPPS 525M

Петриевы, кюветы и одноразовые лабораторные компоненты льют из 525M на чистых линиях с контролем включений. Партии высшего сорта отбирают по оптической однородности и отсутствию чёрных точек. Стерилизация готовых изделий паром или ЭО-газом требует оценки стабильности размеров формы.

Практические нюансы

525M и 585V

Обе низкотекучие; 585V теплостойкая для экструзии вспененных лотков, 525M — для литья массивных деталей.

Давление литья

Более вязкий расплав 525M требует повышенного давления удержания для компенсации усадки.

Толщина стенки

Оптимальна для стенки 1,5–4 мм; для тонкостенной посуды предпочтительна 525.

Хранение и безопасность

Условия хранения
Крытое помещение на поддонах не ближе 5 см от пола и 1 м от нагревателей; без прямого солнца
Меры безопасности
Вытяжка при сушке и переработке; защита от ожогов при работе с расплавом 200–250 °C
Перевозка
Все виды транспорта; защита мешков от проколов и увлажнения
Вентиляция
Приточно-вытяжная вентиляция у экструдера и литьевой машины
Температурный режим
Сушка 70–80 °C 1–2 часа при влажности выше нормы; переработка 180–240 °C
Тара
Бумажные, полиэтиленовые или полипропиленовые мешки по ТУ производителя

Частые вопросы

Чем 525M отличается от 525?
525M имеет более низкий ПТР 5,0–7,0 г/10 мин против 9,0±2,0 у 525, что даёт более вязкий расплав. 525M предпочтительна для стенки 2,5–4 мм; при стенке менее 1,2 мм переходят на марку 525 или 407 после испытания заполнения формы. 525M предпочтительна для стенки 2,5–4 мм; при стенке менее 1,2 мм переходят на марку 525 или 407 после испытания заполнения формы.
Когда выбирают 525M?
При литьё толстостенных деталей, где базовая 525 даёт чрезмерную текучесть и деформацию.
ПТР 525M?
5,0–7,0 г/10 мин при 200 °C и 5 кг.
Можно ли экструдировать 525M?
Марка ориентирована на литьё; для экструзии листа выбирают 530 или 535.
Производитель?
ПАО «Нижнекамскнефтехим».
Остаточный стирол?
Не более 0,05 % по типовым нормам GPPS НКНХ.
Сушка?
70–80 °C при повышенной влажности перед литьём.
Замена 525M?
GPPS с ПТР 5–7 г/10 мин после испытания на пресс-форме заказчика.





