Полифенилсульфон Paryls гранулы F1550 black

Нет в наличии

Материал сочетает температуру стеклования около 220 °C, ударную вязкость выше полисульфона и встроенную огнестойкость UL94 V-0. Чёрная окраска исключает этап колорирования для корпусов стерилизационных лотков, стоматологических инструментов и технических кожухов. F1550 выбирают для тонкостенного литья, где нужна текучесть при сохранении стойкости к автоклавированию. Перед переработкой гранулы сушат 150–180 °C 4–6 ч. Чёрная окраска снижает блики в операционных и упрощает логистику сырья без отдельного колорирования. Для медицинских заказчиков предоставляют протоколы стабильности цвета партии. При выборе сырья учитывают требования заказчика к документам, стабильность рецептуры между партиями и результаты пилотной переработки на конкретной линии. Перед серийным запуском фиксируют режим сушки, профиль температур и контрольные испытания готовых изделий.

Основные применения

  • Литьё чёрных медицинских корпусов
  • Стерилизационные лотки
  • Тонкостенные технические детали

Стандарты и документы

Спецификация PPSU UJU F1550

Характеристики

Класс вещества
Полифенилсульфон (PPSU)
Внешний вид
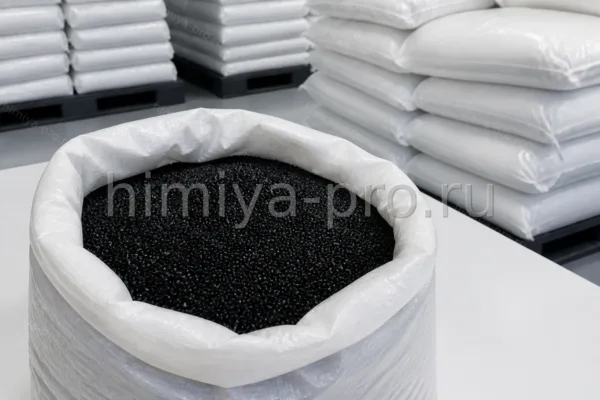
Гранулы чёрного цвета
Растворимость
Нерастворим в воде
Плотность
≈1,29 г/см³
Температура хранения
до +30 °C

Применение по отраслям

Чёрные стерилизационные лотки

F1550 чёрный льют лотки и контейнеры, проходящие более 1000 циклов паровой стерилизации при 134 °C. PPSU сохраняет ударную прочность после автоклавирования лучше PSU. На практике переработчик согласует режим с технологом поставщика, ведёт журнал параметров линии и хранит образцы из каждой партии для прослеживаемости качества.

Кожухи и видимые детали

Чёрный PPSU применяют для кожухов аналитического оборудования и пищевых сервисных поддонов, где важны стойкость к дезинфектантам и эстетика поверхности. На практике переработчик согласует режим с технологом поставщика, ведёт журнал параметров линии и хранит образцы из каждой партии для прослеживаемости качества.

Практические нюансы

F1550 и F1250

F1550 — более высокая текучесть для тонких стенок; F1250 — средняя вязкость для универсального литья. Эти нюансы особенно важны при смене поставщика или ревизии формы: даже внутри одной марки допуски по реологии могут потребовать корректировки давления и температуры.

Сушка PPSU

150–180 °C, 4–6 ч; недосушка даёт пузыри и потерю ударной вязкости при 360–400 °C в цилиндре. Эти нюансы особенно важны при смене поставщика или ревизии формы: даже внутри одной марки допуски по реологии могут потребовать корректировки давления и температуры.

без бисфенола А и пищевой контакт

PPSU PPSU UJU позиционируется как без бисфенола А; для пищевого контакта заказчик запрашивает декларации производителя UJU. Эти нюансы особенно важны при смене поставщика или ревизии формы: даже внутри одной марки допуски по реологии могут потребовать корректировки давления и температуры.

Входной контроль партии

Перед запуском серии проверяют внешний вид гранул, однородность цвета, отсутствие посторонних включений и соответствие паспорту качества. При отклонениях по ПТР или плотности режим линии корректируют совместно с технологом. Эти нюансы особенно важны при смене поставщика или ревизии формы: даже внутри одной марки допуски по реологии могут потребовать корректировки давления и температуры.

Хранение и безопасность

Условия хранения
Сухое отапливаемое помещение
Меры безопасности
Сушка перед переработкой; СИЗ у расплава
Перевозка
Перевозка гранул без спецрежима
Вентиляция
Вытяжка у шнека
Температурный режим
до +30 °C
Тара
Мешки, защита от влаги

Частые вопросы

Чем F1550 чёрный отличается от натурального PPSU?
Та же база PPSU, но повышенная текучесть и стабильная чёрная окраска без дополнительного колорирования. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Сколько циклов автоклава выдерживает?
PPSU PPSU UJU рассчитан на 1000+ циклов 134 °C без существенной потери свойств по данным производителя. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Температура литья?
360–400 °C расплав, форма 140–190 °C — по TDS марки. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Производитель полимера?
UJU UJU, линейка PPSU UJU; поставка через СИБУР. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Нужна ли сушка?
Обязательна: 150–180 °C, 4–6 ч. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Сравнение с PSU?
PPSU термостойчеe, ударопрочнее и дольше выдерживает автоклавирование. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Документы?
Паспорт качества; TDS PPSU UJU по запросу. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Применение в стоматологии?
Льют корпуса инструментов и лотки, стойкие к стерилизации и дезинфектантам. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.





