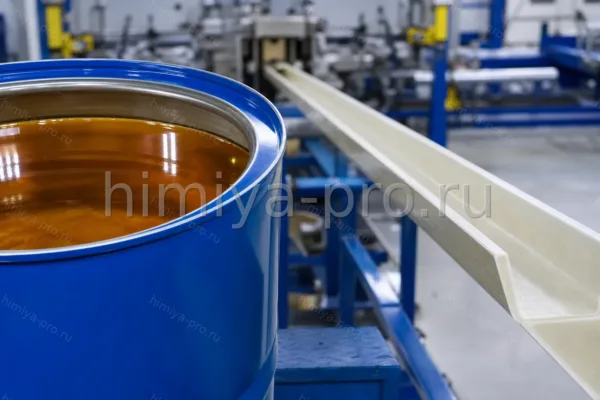
Реальная тара может отличаться от изображённой на фотографии
Полиэфирная смола для пултрузии PRE-78 PULTRUSION TYPE POLYESTER RESIN
от 254,00 ₽
Полиэфирная смола PRE-78 пултрузия TYPE — ортофталатная ненасыщенная смола для непрерывной пултрузии стеклопластиковых профилей, листов и прутков. По каталогу Полрес вязкость 400–600 сП, гель 15–20 мин, низкая вязкость обеспечивает быстрое смачивание ровинга в импрегнационной ванне. Высокая реактивность сокращает время демонтажа из пултрузионной формы; HDT отверждённого ламината достигает 145–155 °C у ортофталатной модификации. Марка применяется для оконных профилей, электроизоляционных шин, реечных настилов и строительных балок.
Смолу подают в ванну с ровингом; низкая вязкость и короткое гель-время обеспечивают высокую линейную скорость. Пресс-форма нагревается до 120–150 °C для полного отверждения. Профили армированы стекловолокном 60–70 % по объёму.
Изоляционные шины и корпуса
Отверждённый ламинат обладает высокой электрической прочностью и теплостойкостью. Поверхность профиля гладкая за счёт полированной формы. Трекингостойкость дополняют минеральными наполнителями по рецептуре завода.
Практические нюансы
PRE-78 по Полрес
Вязкость 400–600 сП; гель 15–20 мин; стирол 30–35 %; HDT 145–155 °C; изгиб 150–200 МПа; Баркол 40–45. Уточняйте фактические значения по паспорту текущей партии перед расчётом рецептуры.
Импрегнационная ванна
Уровень смолы стабилизируют; ровинг проходит без воздушных карманов. Температура ванны 23–28 °C. Уточняйте фактические значения по паспорту текущей партии перед расчётом рецептуры.
PRE-78 и изофталатные пултрузионные марки
PRE-78 даёт высокий HDT и скорость; изофталаты стойче к коррозии, но дороже и вязче. Уточняйте фактические значения по паспорту текущей партии перед расчётом рецептуры.
Совместимость и логистика
Совместимо с
стеклоровинг
MEKP
пултрузионные формы с тефлоновым покрытием
Не рекомендуется
влажный ровинг без сушки
Особенности хранения
Защита от света; не допускать перегрева бочек.
Транспортировка
Класс опасности по стиролу.
Хранение и безопасность
Условия хранения
Вентилируемый склад
Меры безопасности
Защита органов дыхания от стирола
Перевозка
Герметичные бочки
Вентиляция
Местная вытяжка у ванны
Температурный режим
+10…+30 °C
Тара
Бочки 200 л
Закупка и поставка
Минимальный заказ: от одной упаковки
Фасовка
бочки 200 л
канистры
IBC
Документы
паспорт качества
SDS
CoA
Оплата
безналичный расчёт с НДС
Доставка по России: доставка по России
Частые вопросы
Чем PRE-78 отличается от PRE-67?
PRE-78 — для пултрузии, выше реактивность и HDT до 145–155 °C. PRE-67 — изофталат для намотки труб с большим гель-временем.
Какая скорость линии возможна?
Зависит от сечения и нагрева формы; типично 1–3 м/мин для профилей 50×100 мм при геле 15–20 мин. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Нужен ли инертный газ?
Не обязателен; важнее стабильная температура формы и свежий MEKP. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Как контролировать вязкость?
Брукфилд при 23 °C. Рост вязкости указывает на старение смолы или потерю стирола. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Можно ли пигментировать?
Да, неорганические пигменты вводят в ванну при постоянном перемешивании. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Какой процент стирола?
Около 30–35 % в PRE-78 по таблице Полрес для ортофталатной пултрузионной линейки. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Допускается ли наполнитель?
Карбонат кальция до 10–15 % возможен в специальных рецептурах; проверяют текучесть ванны. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Как хранить открытую бочку?
Закрыть герметично, использовать в течение 4–8 недель; вязкость контролировать еженедельно. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.