
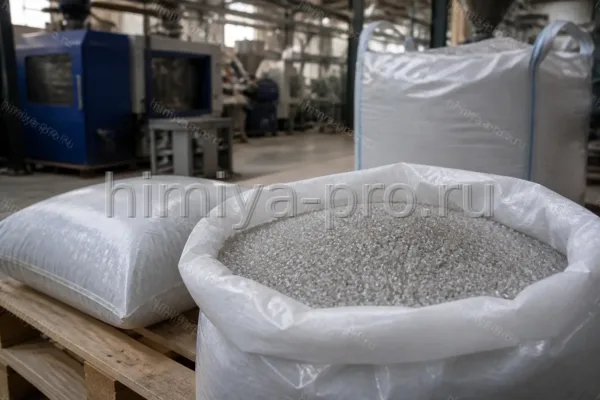
Компаунд ПК-АБС 1136 NC ТЗ №5

Нет в наличии

Компаунд ПК-АБС 1136 НЦ по техническому заданию №5 — готовая к литью под давлением композиция на основе сплава поликарбоната и АБС-пластика от ПАО «Нижнекамскнефтехим». Натурально-серый цвет без дополнительного окрашивания; марка сочетает ударную вязкость поликарбоната с технологичностью АБС и повышенной теплостойкостью по сравнению с чистым АБС. Предназначена для корпусов электроники, бытовой техники и автомобильных деталей, где важны прочность при ударе и стабильность размеров. Перед переработкой гранулы сушат до влажности не выше 0,02 %; температуру цилиндра и давление литья задают по паспорту TDS производителя.

Основные применения

  • Корпуса бытовой техники и электроники методом литья под давлением
  • Автомобильные интерьерные и подкапотные детали с ударной прочностью
  • Корпусные элементы приборов с требованием теплостойкости выше стандартного АБС

Стандарты и документы

ТЗ №5 производителя; технический паспорт на партию

Характеристики

Формула
PC/ABS
Класс вещества
Инженерный термопластичный сплав поликарбоната и АБС
Внешний вид
Гранулы натурально-серого цвета
Растворимость
Нерастворим в воде; стойк к большинству бытовых растворителей
Плотность
Около 1,10–1,14 г/см³ по TDS аналогичных марок ПК/АБС
Температура хранения
Сухое помещение +5…+40 °C
ГОСТ / ТУ
ТЗ №5 ПАО «Нижнекамскнефтехим»

Применение по отраслям

Литьё корпусов под давлением

ПК-АБС 1136 НЦ перерабатывают на термопластавтоматах с сушкой гранул в осушителе при 80–100 °C до остаточной влаги ≤0,02 %. Рабочий диапазон температур цилиндра обычно 220–260 °C с градиентом от загрузочной зоны к соплу; давление удержания подбирают по геометрии детали и толщине стенки. Линейная усадка сплава ПК/АБС лежит в диапазоне 0,4–0,7 %, что позволяет использовать пресс-формы, разработанные под поликарбонат и АБС. Технолог фиксирует номер партии, дату приёмки и результаты входного контроля в журнале склада перед передачей в производство.

Корпуса приборов

Натурально-серый оттенок марки 1136 удобен для последующего окрашивания или оставления в техническом цвете корпусов принтеров, роутеров, пультов и элементов бытовой техники. Материал допускает нанесение лакокрасочных покрытий и металлизацию при соблюдении технологии подготовки поверхности. Перед серийным запуском проводят испытание на растрескивание под напряжением и стойкость к УФ при эксплуатации у окна. Перед вводом партии Компаунд ПК-АБС 1136 НЦ технолог сверяет COA с нормами процесса и фиксирует номер документа в журнале входного контроля. Технолог фиксирует номер партии, дату приёмки и результаты входного контроля в журнале склада перед передачей в производство.

Практические нюансы

Сушка перед литьём

Осушитель с адсорбентом или сушилка с горячим воздухом при 80–100 °C на 3–4 ч типичны для ПК/АБС; контроль влаги — по метод Карла Фишера или весовому методу на пилотной пробе.

ПК/АБС и чистый поликарбонат

Сплав дешевле и текучее при литьё тонкостенных деталей, но уступает чистому ПК по теплостойкости длительного воздействия — выбор по результатам испытаний HDT.

Температурное окно

Перегрев выше 280 °C ускоряет деградацию и вызывает запах; недогрев даёт неполное заполнение формы и холодные спаи.

Журнал партий

Перед вводом партии Компаунд ПК-АБС 1136 НЦ технолог сверяет COA с нормами процесса и фиксирует номер документа в журнале входного контроля.

Журнал входного контроля

Для Компаунд ПК-АБС 1136 НЦ фиксируют номер паспорта, дату приёмки и ответственного за сверку показателей с техническим заданием заказчика.

Контроль влаги гранул

Перед литьём проводят взвешивание пробы до и после сушки или анализ влагомером; целевое значение не выше 0,02 % для стабильной переработки сплава поликарбоната и АБС.

Хранение и безопасность

Условия хранения
Сухой склад, температура +5…+40 °C, без источников воспламенения
Меры безопасности
При нагреве расплава — вытяжка; термостойкие перчатки при работе с горячими деталями
Перевозка
Паллетирование мешков и биг-бэгов, крепление груза
Вентиляция
Местная вытяжка у термопластавтомата
Температурный режим
Хранение до +40 °C; переработка 220–260 °C
Тара
Полиэтиленовые мешки в картонных коробах или биг-бэги

Частые вопросы

Чем ПК-АБС 1136 отличается от чистого АБС?
Сплав с поликарбонатом повышает ударную вязкость и теплостойкость, но требует более тщательной сушки и более высоких температур переработки, чем стандартный АБС.
Зачем сушить гранулы до 0,02 % влаги?
Влага в расплаве гидролизует поликарбонатную фазу и даёт пузыри, серебристые полосы и снижение механических свойств готовой детали.
Какой цвет у марки 1136 НЦ?
Натурально-серый (NC — натуральный цвет); допускается окрашивание мастербатчем на линии при согласовании дозы и несущей способности пигмента.
Можно ли экструдировать ПК-АБС 1136?
Марка ориентирована на литьё под давлением; экструзия возможна при подборе температурного профиля, но основное применение — термопластавтоматы.
Какие документы к партии?
Паспорт качества с показателями текучести и влажности; технический паспорт (TDS) и SDS предоставляют по запросу.
Кто производитель компаунда?
ПАО «Нижнекамскнефтехим»; марка 1136 входит в линейку ПК-АБС предприятия.
Как хранить открытый мешок?
Завернуть вкладыш, убрать в сухое помещение и перед следующим литьём просушить гранулы в осушителе.
Подходит ли для металлизации?
Полярные группы АБС-фазы позволяют наносить гальванические и вакуумные покрытия при стандартной подготовке поверхности.
Нужна ли вентиляция при сушке ПК-АБС 1136?
Да, осушитель с горячим воздухом выделяет влагу — вытяжка в зоне бункера снижает конденсат на гранулах.
Какой осушитель для ПК-АБС?
Адсорбционный с регенерацией или бункерный с сухим воздухом 80–100 °C на 3–4 часа.





