
силиконовый каучук HS-3441

Нет в наличии

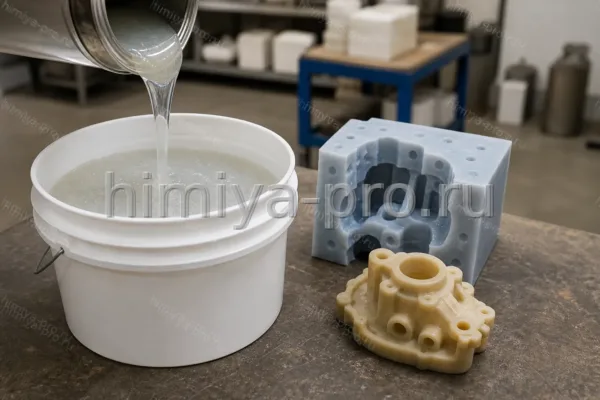
силиконовый каучук HS-3441 — двухкомпонентная композиция на основе полиметилфенилсилоксана для отливки эластичных форм и деталей методом комнатной вулканизации. Базовая часть смешивается с отвердителем в заданном весе, после чего смесь заливают на модель и выдерживают до набора эластичности. Марка ориентирована на мастерские литья по выплавляемым моделям, прототипирование и производство мягких элементов оборудования. Технолог контролирует соотношение компонентов, время жизни смеси и влажность модели, чтобы избежать пористости и неполного отвердения. После отверждения резина сохраняет эластичность в широком температурном диапазоне и устойчивость к слабым кислотам и щелочам по данным TDS.

Основные применения

  • Изготовление гибких форм для литья восковых и смоляных моделей
  • Прототипы уплотнений и мягких накладок
  • Декоративные и реставрационные отливки

Стандарты и документы

Параметры отверждения и вязкость — по TDS марки HS-3441.

Характеристики

Формула
силоксановая сеть Me/Ph (компаунд)
Молярная масса
сетчатый эластомер после отверждения
Класс вещества
двухкомпонентный силиконовый каучук RTV
Внешний вид
вязкая основа до смешения; после отверждения — эластичная резина
Растворимость
не растворим в воде; растворители — по SDS
Плотность
около 1,05–1,15 г/см³ в зависимости от наполнителей
Температура хранения
+5…+25 °C
Класс опасности
химическая продукция общего профиля

Применение по отраслям

Гибкие формы для ювелирных и художественных отливок

Мастер наносит демульсионный слой на мастер-модель, смешивает базу HS-3441 с отвердителем и заливает форму в несколько слоёв с дегазацией в вакуумной камере. Время гелеобразования задают по TDS с учётом температуры цеха; ускорение на 10 °C примерно сокращает рабочее время смеси. Готовую форму хранят вдали от пыли силикон-убийц.

Быстрые мягкие макеты

Конструкторские бюро используют HS-3441 для получения тактильных прототипов ручек, накладок и уплотнений без пресс-форм. Смесь заливают в печатную 3D-модель с антиадгезионным покрытием и после отверждения проверяют посадку в узле.

Снятие рельефа и декоративные панели

Реставраторы снимают силиконовую форму с лепнины или камня, затем отливают гипс или полимерные композиты. Важно выдержать полное отверждение перед демонтажем, чтобы не растянуть тонкие ребра формы.

Практические нюансы

Контроль времени жизни смеси

После смешения отсчитывают рабочее время смеси по TDS и планируют заливку так, чтобы вся масса попала в форму до начала гелеобразования. При жарком цехе уменьшают партию или переносят работу в кондиционируемую зону.

Силикон-убийцы в цехе

Остатки ПУ-пены, некоторых герметиков и масел на инструменте ингибируют отверждение. Выделяют отдельный стол и инструмент только для силиконовых работ.

Многослойные формы

Толстые формы заливают в 2–3 слоя с промежуточным гелеобразованием, чтобы не перегревать экзотерм и не деформировать мастер-модель.

Хранение и безопасность

Условия хранения
Сухой склад +5…+25 °C.
Меры безопасности
Перчатки, вентиляция при смешении; катализатор — по SDS.
Перевозка
Химическая тара, без совместного размещения с кислотами.
Вентиляция
Вытяжка при дегазации и смешении.
Температурный режим
переработка +18…+25 °C оптимально
Тара
Оригинальные ведра производителя.

Частые вопросы

Какое соотношение базы и отвердителя для HS-3441?
Точное весовое соотношение указывают в TDS марки; обычно это 100:2–100:5 по массе в зависимости от скорости отверждения. Отклонение более ±5 % от рецептуры меняет время жизни смеси и твёрдость готовой резины.
Нужна ли дегазация?
Для тонких рельефов и ювелирных форм дегазация в вакууме 2–5 минут снижает риск пузырей. Для грубых форм допустимо ручное прокатывание валиком с выпуском воздуха.
Сколько циклов выдерживает форма?
Ресурс зависит от растворителей в заливаемом материале и механики съёма. При литье воска и аккуратном обращении формы выдерживают десятки циклов; при агрессивных мономерах ресурс сокращается.
Можно ли ускорить отверждение?
Повышение температуры цеха или увеличение дозы отвердителя ускоряет процесс, но сокращает время заливки и может повысить усадку. Оптимальный режим подбирают на пилотной пластине.
Почему смесь не отверждается?
Частые причины — просроченный отвердитель, контакт с серой на модели, влажность компонентов или слишком низкая температура. Поверхность модели обезжиривают и проверяют совместимость с демульсионным составом.
Какие документы идут с поставкой?
TDS с режимами смешения и SDS на каждый компонент; по запросу — паспорт партии с вязкостью базы.




