
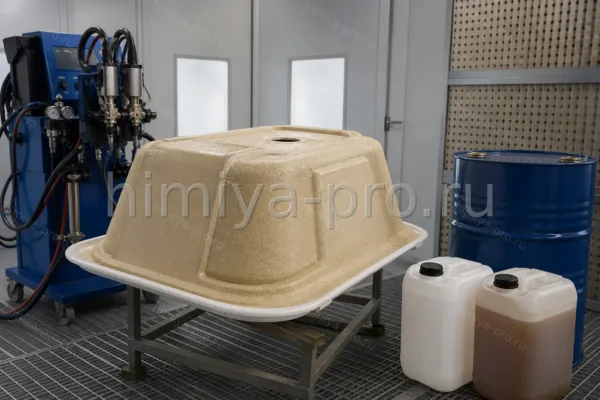
Эластоспрей 1601/21, Компонент А

Нет в наличии

Эластоспрей 1601/21, компонент А — полиольная часть двухкомпонентной системы для сверхплотного жёсткого пенополиуретана плотностью около 300 кг/м³. В составе полиолы, катализаторы, стабилизаторы, огнезащитные добавки и вода как вспениватель; с изоцианатным компонентом Б образует монолитный армированный слой. Применяют для усиления акриловых ванн и душевых поддонов напылением на подготовленную обратную сторону изделия. Перед смешиванием полиоль гомогенизируют 10–15 минут; переработка на установках высокого давления 60–110 бар.

Основные применения

  • Армирование акриловых ванн и поддонов
  • Сверхплотное напыление ППУ на подложку
  • Композитные сантехнические изделия

Стандарты и документы

Спецификация Эластоспрей 1601/21; плотность пены ~300 кг/м³

Характеристики

Класс вещества
Полиольный компонент полиуретановой системы
Внешний вид
Жидкость от светло-жёлтой до янтарной
Растворимость
Смешивается с компонентом Б; хранить сухим
Плотность
≈1,10 г/см³ (20 °C)
Температура хранения
+5…+23 °C
Класс опасности
Чувствителен к влаге
ГОСТ / ТУ
Спецификация Эластоспрей 1601/21

Применение по отраслям

Армирование ванн и поддонов

Напыление на обратную сторону акриловой ванны формирует жёсткий монолит, снижающий прогиб дна. Поверхность должна быть сухой и обезжиренной; толщину слоя подбирают по конструкции изделия несколькими проходами. При первом запуске линии проводят пробное напыление на макет подложки: контролируют адгезию, время подъёма пены и отсутствие пустот. Температура компонентов и подложки должна соответствовать паспорту системы. При первом запуске линии проводят пробное напыление на макет подложки: контролируют адгезию, время подъёма пены и отсутствие пустот. Температура компонентов и подложки должна соответствовать паспорту системы.

Локальное усиление корпусов

Жёсткий слой ППУ усиливает корпусные элементы и панели, где нужен монолитный несущий контур. Режимы температуры и давления — по паспорту системы.

Практические нюансы

Гомогенизация полиоля

Перед сменой проверяют температуру и перемешивают А-компонент. Без гомогенизации плотность по толщине слоя неравномерна.

Толщина при армировании

Толщину подбирают по жёсткости подложки: несколько проходов до равномерного покрытия дна и бортов без избыточного веса.

1601/21 и 1601/15

1601/15 даёт лёгкую открытоячеистую пену ~12–16 кг/м³ для звукоизоляции; 1601/21 — сверхплотное армирование ~300 кг/м³.

Контроль соотношения компонентов

На установках высокого давления соотношение полиоля и изоцианата задают по индексу NCO/OH из паспорта. Ежесменно проверяют калибровку дозаторов и вязкость компонента А после гомогенизации.

Контроль соотношения компонентов

На установках высокого давления соотношение полиоля и изоцианата задают по индексу NCO/OH из паспорта. Ежесменно проверяют калибровку дозаторов и вязкость компонента А после гомогенизации.

Хранение и безопасность

Условия хранения
Сухой склад +5…+23 °C, герметичная тара
Меры безопасности
СИЗ при напылении: респиратор, защита кожи и глаз; вентиляция
Перевозка
Без допуска влаги в тару полиоля
Вентиляция
Приточно-вытяжная вентиляция в зоне переработки
Температурный режим
+5…+30 °C
Тара
Заводская герметичная упаковка

Частые вопросы

Чем компонент А отличается от компонента Б в 1601/21?
А — полиоль с катализаторами и вспенивателем, Б — изоцианат. Пена образуется только после смешения на установке в заданном соотношении.
Нужно ли перемешивать полиоль перед работой?
Да, 10–15 минут лопастной мешалкой для гомогенизации осадка стабилизаторов.
Какую плотность даёт готовая пена?
Около 300 кг/м³ — сверхплотная рецептура для армирования, а не лёгкая звукоизоляция.
Какое оборудование требуется?
Двухкомпонентная установка высокого давления с подогревом шлангов и контролем дозирования.
Можно ли хранить открытую бочку?
Нет, полиолы чувствительны к влаге; после вскрытия тару герметизируют.
Для каких изделий выбирают 1601/21?
Для акриловых ванн, душевых поддонов и изделий, требующих жёсткого слоя на обратной стороне.
Как контролировать стабильность плотности слоя?
В журнале фиксируют температуру компонентов, давление на смесительной головке, влажность цеха и число проходов — так проще повторить удачный цикл на серийных изделиях и быстрее локализовать брак. Сверяйте паспорт качества и SDS на каждую партию. Сверяйте паспорт качества и SDS на каждую партию. Сверяйте паспорт качества и SDS на каждую партию. Сверяйте паспорт качества и SDS на каждую партию. Сверяйте паспорт качества и SDS на каждую партию. Сверяйте паспорт качества и SDS на каждую партию. Сверяйте паспорт качества и SDS на каждую партию. Сверяйте паспорт качества и SDS на каждую партию.
Как подготовить обратную сторону ванны перед напылением?
Поверхность очищают от пыли и жира, при необходимости шлифуют и наносят праймер для акриловых подложек. Работают при температуре не ниже +10 °C и влажности по паспорту.
Как подготовить обратную сторону ванны перед напылением?
Поверхность очищают от пыли и жира, при необходимости шлифуют и наносят праймер для акриловых подложек. Работают при температуре не ниже +10 °C и влажности по паспорту.





