
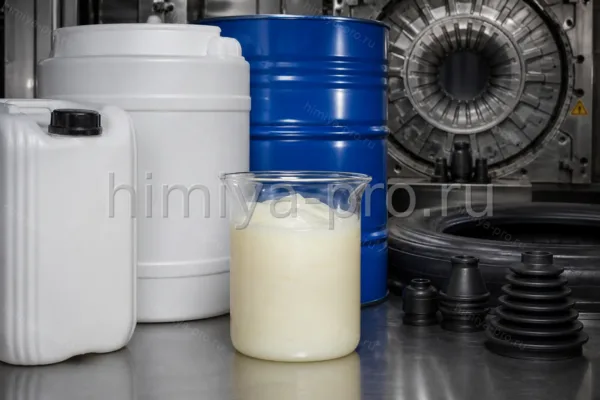
Смазка разделительная 8660/60

Нет в наличии

Смазка разделительная 8660/60 — антиадгезионный состав повышенной вязкости для пресс-форм, где требуется более плотный разделительный контур. Марка «60» применяют при формовании EPDM, наполненных резиновых смесей, неопрена и деталей с высоким усилием съёма. По сравнению с «46» дисперсия гуще, лучше держится на вертикальных стенках формы и выдерживает больше циклов без обновления. Используют при шинном литье, технической резине и эластичных полиуретанах с глубокими подрезами. Нанесение — распылением или кистью после обезжиривания металла.

Основные применения

  • EPDM и наполненные резины
  • Формы с высоким усилием съёма
  • Многократный цикл без обновления слоя

Стандарты и документы

Спецификация производителя

Характеристики

Класс вещества
Разделительная смазка повышенной вязкости
Внешний вид
Белая или светло-жёлтая эмульсия/дисперсия повышенной вязкости
Температура хранения
+5…+35 °C
Класс опасности
Легковоспламеняющаяся жидкость

Применение по отраслям

EPDM и наполненные смеси

При вулканизации EPDM и резин с высоким содержанием наполнителя марка «60» образует более устойчивую плёнку на стенках формы. Это снижает усилие съёма протекторов, уплотнений и технических деталей. Расход выше, чем у «46», но интервал между обновлениями слоя увеличивается на 20–40 % при типовых режимах. На шинных прессах марку «60» наносят после каждой чистки формы тонким слоем кистью или распылением; оператор контролирует отсутствие наплывов в зонах протектора.

Глубокие подрезы и рифление

На формах с рифлением подошв и глубокими подрезами «60» не стекает с вертикальных поверхностей до заливки. Состав совместим с горячими формами при температуре нанесения от +50 °C по регламенту цеха. После серии из 20–30 отливок проверяют накопление остатков и при необходимости промывают форму.

Практические нюансы

8660/60 против 46

«60» даёт более толстый контур и дольше держится на вертикали; «46» — для глянца и тонких стенок.

EPDM и наполнители

Абразивные наполнители быстрее снимают тонкий слой — здесь «60» экономичнее по простоям.

Контроль переноса

Первые 5 отливок оценивают на включения и адгезию покрытий; при дефектах снижают дозу. При работе с наполненными резинами следите за накоплением силиконового остатка: раз в смену форму промывают по регламенту цеха, иначе растёт риск включений на поверхности изделия.

Хранение и безопасность

Условия хранения
Сухой склад, герметичная тара, вдали от источников зажигания
Меры безопасности
СИЗ по SDS: перчатки, очки; при работе с щёлочами — кислотостойкая одежда
Перевозка
По правилам перевозки опасных грузов для данного класса
Вентиляция
Приточно-вытяжная вентиляция при работе с жидкостями и пылью
Температурный режим
Хранение +5…+35 °C, если иное не указано в ТУ
Тара
Заводская упаковка без повреждений

Частые вопросы

Когда выбирать 8660/60 вместо 46?
При EPDM, высоком усилии съёма и вертикальных стенках формы.
Как наносить густую дисперсию?
Распылением с меньшим давлением или кистью; слой должен быть равномерным без наплывов.
Сколько циклов выдерживает слой?
Обычно 15–30 съёмов; зависит от наполнителя и геометрии формы.
Совместима с водными антиадгезивами?
Перед сменой типа разделителя форму полностью моют и сушат.
Температура формы при нанесении?
От +50 °C для горячих ПУ-форм; для холодного литья — +15…+40 °C.
Нужна ли вентиляция?
Да, при распылении на основе органического растворителя составов — местная вытяжка.
Можно ли разбавлять?
Только по рекомендации производителя; самовольное разбавление меняет усилие съёма.
Как хранить остаток?
Плотно закрытая тара, +5…+30 °C, без заморозки эмульсии.
Можно ли смешивать 8660/46 и 8660/60?
Смешивать марки не рекомендуется: итоговая вязкость непредсказуема. Перед сменой марки форму полностью моют и обезжиривают, затем наносят новый разделитель.





