Полисульфон ПСУ-Л(Н), порошок ТУ 20.16.40.190-007-95413779-2025

Нет в наличии

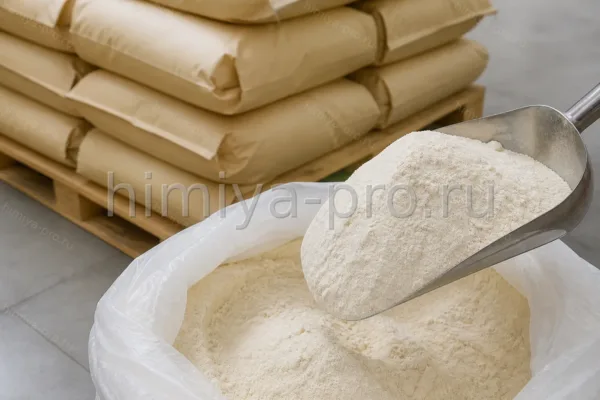
Полисульфон ПСУ-Л(Н) в порошковой форме выпускается по ТУ 20.16.40.190-007-95413779-2025 и предназначен для технологий, где гранулированное сырьё неудобно: компрессионное формование, спекание тонких слоёв, заполнение пресс-форм с мелкими рельефами. Порошок сохраняет свойства семейства PSU — термостойкость, стойкость к пару и щелочам, высокую жёсткость. Его применяют для пробных партий медицинских заготовок, электротехнических прокладок и деталей фильтрации. Перед переработкой порошок сушат и просеивают для однородной фракции. Хранение — сухое отапливаемое помещение до двух лет. Порошок удобен для малых серий и пресс-форм с микрорельефом, где грагранул не обеспечивают равномерного заполнения. После прессования контролируют плотность и отсутствие пустот в критических зонах. При выборе сырья учитывают требования заказчика к документам, стабильность рецептуры между партиями и результаты пилотной переработки на конкретной линии. Перед серийным запуском фиксируют режим сушки, профиль температур и контрольные испытания готовых изделий.

Основные применения

  • Компрессионное формование прокладок
  • Спечение тонких слоёв
  • Мелкие детали приборостроения

Стандарты и документы

ТУ 20.16.40.190-007-95413779-2025

Характеристики

Класс вещества
Полисульфон (PSU), порошок
Внешний вид
Порошок светлой окраски
Растворимость
Нерастворим в воде
Плотность
≈1,24 г/см³
Температура хранения
до +30 °C
ГОСТ / ТУ
ТУ 20.16.40.190-007-95413779-2025

Применение по отраслям

Тонкостенные прокладки и изоляторы

Порошок ПСУ-Л(Н) прессуют в прокладки и мелкие изоляторы, где важна термостойкость и точность рельефа. Прессование позволяет получать детали без обрези грагранул. На практике переработчик согласует режим с технологом поставщика, ведёт журнал параметров линии и хранит образцы из каждой партии для прослеживаемости качества.

Заготовки под стерилизуемые детали

Из порошка формуют заготовки корпусов и держателей, которые затем механически обрабатывают. PSU выдерживает паровую стерилизацию готовых изделий. На практике переработчик согласует режим с технологом поставщика, ведёт журнал параметров линии и хранит образцы из каждой партии для прослеживаемости качества.

Практические нюансы

Подготовка порошка

Порошок просеивают и сушат 120–150 °C; неоднородная фракция даёт рыхлость и разброс плотности преформ. Эти нюансы особенно важны при смене поставщика или ревизии формы: даже внутри одной марки допуски по реологии могут потребовать корректировки давления и температуры.

Порошок и гранулы ПСУ-Л(Н)

Гранулы удобны для литья на ТПА; порошок выбирают для прессования, когда нет дозатора или нужна тонкая стенка преформа. Эти нюансы особенно важны при смене поставщика или ревизии формы: даже внутри одной марки допуски по реологии могут потребовать корректировки давления и температуры.

Пористость пресс-форм

При недостаточном давлении прессования остаётся микропористость; режим давления и температуры согласуют с испытанием герметичности. Эти нюансы особенно важны при смене поставщика или ревизии формы: даже внутри одной марки допуски по реологии могут потребовать корректировки давления и температуры.

Входной контроль партии

Перед запуском серии проверяют внешний вид гранул, однородность цвета, отсутствие посторонних включений и соответствие паспорту качества. При отклонениях по ПТР или плотности режим линии корректируют совместно с технологом. Эти нюансы особенно важны при смене поставщика или ревизии формы: даже внутри одной марки допуски по реологии могут потребовать корректировки давления и температуры.

Хранение и безопасность

Условия хранения
Сухое отапливаемое помещение
Меры безопасности
Сушка перед переработкой; СИЗ у расплава
Перевозка
Перевозка гранул без спецрежима
Вентиляция
Вытяжка у шнека
Температурный режим
до +30 °C
Тара
Мешки, защита от влаги

Частые вопросы

Чем порошок отличается от гранул ПСУ-Л(Н)?
Та же химическая природа, но форма сырья ориентирована на прессование и спекание, а не на литьё под давлением. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Нужна ли сушка порошка?
Да, 120–150 °C перед прессованием для удаления влаги. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Какие методы переработки?
Компрессионное формование, спекание слоёв; литьё на стандартном ТПА не применяют. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Срок хранения?
Два года в сухом отапливаемом помещении по ТУ. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Производитель?
ПАО «СИБУР Холдинг» по ТУ 20.16.40.190-007-95413779-2025. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Документы?
Паспорт качества; SDS по запросу. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Можно ли смешивать с наполнителями?
Да, с совместимыми минеральными или стеклянными наполнителями для композитных прокладок. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.
Стойкость к пару?
Как у полисульфона: выше, чем у поликарбоната, при многократном автоклавировании. Рекомендуется сверять показатели с паспортом качества конкретной партии и проводить входной контроль перед запуском серии.





