Полипропилен PP H030 GP/1

Нет в наличии

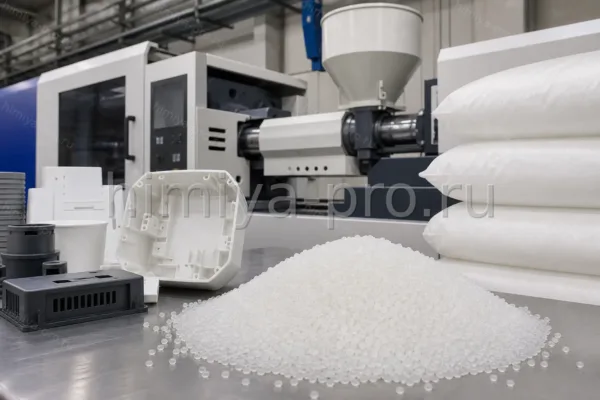
PP H030 GP/1 — гомополимер пропил со стандартным MWD и ПТР 2,5–3,5 г/10 мин, выпускаемый на Томскнефтехим. Универсальная марка для литья, экструзии и терформования корпусных деталей, упаковки и технических изделий. Стабилизация обеспечивает термостойкость и сбалансированные механические свойства. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса.

Основные применения

  • Литьё под давлением
  • Экструзия листа
  • Термоформование

Стандарты и документы

TDS PP H030 GP/1

Характеристики

Формула
(C3H6)n
Класс вещества
Гомополимер пропилена GP
Внешний вид
Гранулы
Растворимость
Нерастворим в воде
Плотность
0,90–0,91 г/см³
Температура хранения
до 30 °C

Применение по отраслям

Литьё под давлением

Марка PP H030 GP/1 с ПТР 2,5–3,5 г/10 мин применяется для корпусных деталей, крышек, контейнеров и бытовых изделий. Рецептура /1 оптимизирована для стабильного литья на заводе в Тске. Стабилизация обеспечивает термостойкость в цикле литья. Завод «Томскнефтехим» выпускает продукт с паспортом качества. Перед переработкой при повышенной влажности гранул используют сушилку. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса.



Экструзия

На экструзионных линиях PP H030 GP/1 формирует лист, профиль и упаковочные полуфабрикаты. Режимы зон подбирают по TDS; для тонких плёнок контролируют охлаждение. Материал подходит для внутренней упаковки и технических заготовок. Технолог сверяет параметры с паспортом и при необходимости корректирует температуру переработки и давление по результатам пробной партии.

Практические нюансы

Параметры PP H030 GP/1

ПТР 2,5–3,5; гомополимер GP; плотность ~0,91 г/см³. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса.



GP серии H030–H080

С ростом номера марки обычно растёт ПТР для тонкостенного литья.

Сушка

При влажности выше нормы TDS — сушка 80–100 °C перед экструдером.

Хранение и безопасность

Условия хранения
Сухое закрытое помещение до 30 °C без прямого солнца
Меры безопасности
Защита гранул от пыли и влаги
Перевозка
Крытый транспорт
Вентиляция
Естественная вентиляция склада
Температурный режим
5–30 °C
Тара
Целые мешки или биг-бэги

Частые вопросы

ПТР PP H030 GP/1?
Типично 2,5–3,5 г/10 мин (230 °C/2,16 кг) по TDS.
Завод?
«Томскнефтехим».
Методы?
Литьё, экструзия, термоформование.
Фасовка?
25 кг, биг-бэги.
Хранение?
До 30 °C, сухо.
Документы?
Паспорт и TDS на партию.
Чем /1 от /3?
Разные заводы: /1 — Томскнефтехим, /3 — ЗапсибНефх. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса.
Какие документы запросить на партию PP H030 GP/1?
Запросите паспорт качества на конкретную партию, TDS марки и SDS при необходимости. Для первой поставки полезно согласовать протокол входного контроля: внешний вид, основные показатели по спецификации и условия хранения до переработки на вашем предприятии. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса.
Как подготовить склад к приёмке?
Обеспечьте сухое помещение с температурой в диапазоне, указанном в паспорте партии. Не допускайте прямого солнечного света и сквозного увлажнения упаковки. При приёмке сверьте целостность мешков или бочек и маркировку с сопроводительными документами. Для корпусных деталей с тонкими стенками контролируют давление удержания и температуру формы по карте процесса.