
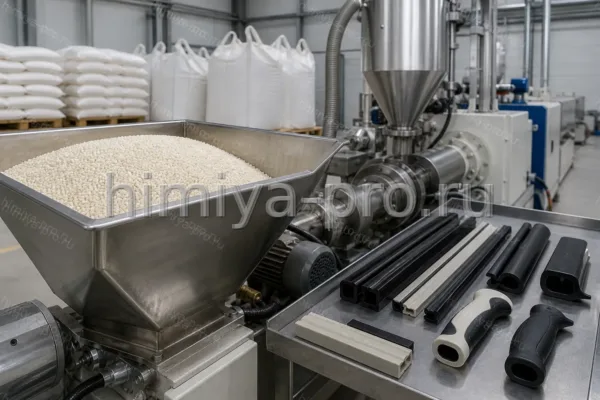
Блок-сополимер SEBS

Нет в наличии

Блок-сополимер SEBS — гидрированный стирольный термопластичный эластомер класса TPE с идентификатором CAS 66070-58-4 и структурой PS-EB-PS (полистирол — этилен-бутилен — полистирол). Материал получают полным гидрированием SBS, что насыщает диеновое звено и повышает стойкость к ультрафиолету, озону и термоокислительному старению. SEBS перерабатывают литьём, экструзией и каландрованием без стадии вулканизации, сохраняя резиноподобную эластичность при комнатной температуре. Выбор марки ведут по твёрдости по Шору A, индексу текучести и содержанию стирольного блока под конкретную рецептуру.

Основные применения

  • Мягкие детали автопрома, уплотнения и эластичные профили
  • Модификация PP, PE и компаундов повышенной ударной вязкости
  • Полимерно-битумные вяжущие, клеи и герметики

Стандарты и документы

Показатели сверяют по паспорту качества производителя; CAS 66070-58-4, класс — гидрированный блок-сополимер стирол–этилен/бутилен–стирол.

Характеристики

CAS
66070-58-4
Формула
PS-EB-PS
Молярная масса
65–500 кДа
Класс вещества
Термопластичный эластомер, гидрированный блок-сополимер стирол–этилен/бутилен–стирол
Внешний вид
Гранулы или порошок белого или светло-жёлтого цвета
Растворимость
Нерастворим в воде; растворяется или набухает в ароматических и хлорированных растворителях при нагреве
Плотность
около 0,90–0,95 г/см³
Температура хранения
Сухое прохладное помещение +5…+30 °C
Класс опасности
Горючий полимерный материал; пыль и нагрев требуют противопожарных мер
Применение по отраслям

Мягкие рукоятки, уплотнения и эластичные накладки

SEBS применяют для двухкомпонентного литья рукояток инструментов, уплотнительных профилей салона, мягких накладок на панели и эластичных элементов кузовных компаундов. Гидрированная структура даёт лучшую светостойкость и термостабильность по сравнению с SBS, что важно для деталей, эксплуатируемых на открытом воздухе. Перед литьём гранулы сушат при 60–80 °C, чтобы исключить пузыри и обрыв нити.

Компаунды на PP и PE с повышенной ударной вязкостью

SEBS вводят в компаунды полипропилена и полиэтилена для повышения ударной вязкости, гибкости и тактильных свойств изделий. Блок полистирола обеспечивает прочность, этилен-бутиленовый сегмент — эластичность и совместимость с полиолефинами. Содержание модификатора подбирают по целевой твёрдости по Шору A и индексу текучести готового компаунда.

Модификатор битума и основа клеевых составов

SEBS диспергируют в дорожных и кровельных битумах для получения полимерно-битумных вяжущих с повышенной эластичностью и морозостойкостью. В клеевых и герметичных композициях полимер растворяют в растворителях или вводят из расплава вместе с такификаторами. Полистирольные домены формируют физическую сеть, улучшающую когезию и адгезию состава.

Практические нюансы

SEBS и SBS: что меняет гидрирование

Гидрирование SBS в SEBS насыщает двойные связи в диеновом блоке. На практике это даёт лучшую светостойкость, меньшую желтизну при нагреве и более стабильные свойства на открытом воздухе. SBS дешевле, но быстрее теряет эластичность под УФ и озоном.

Режимы переработки SEBS

Типичный диапазон температур цилиндра экструдера — 180–230 °C в зависимости от марки и содержания наполнителей. Слишком высокая температура вызывает деградацию и запах; слишком низкая — неполное плавление и шероховатую поверхность.

Нюанс для полимерно-битумных вяжущих

SEBS диспергируют в горячем битуме при перемешивании с пластификаторами. Гидрированная структура снижает скорость термоокислительного старения по сравнению с SBS при эксплуатации кровельных и дорожных покрытий.

Ограничения по температуре эксплуатации

SEBS сохраняет эластичность до примерно 70–80 °C в зависимости от марки. Для постоянного контакта с горячими поверхностями или маслами выбирают специализированные грейды или переходят на вулканизованные эластомеры.

Хранение и безопасность

Условия хранения
Сухое проветриваемое помещение при +5…+30 °C, вдали от открытого огня.
Меры безопасности
При переработке возможен запах термоокисления — нужна вытяжная вентиляция. Использовать перчатки при работе с нагретым материалом.
Перевозка
Обычная перевозка полимерных гранул без классификации как опасный груз.
Вентиляция
Местная вытяжка на участке экструзии и литья; контроль температуры плавления.
Температурный режим
Склад +5…+30 °C; переработка по паспорту марки, обычно 180–230 °C.
Тара
Герметичные полиэтиленовые мешки или биг-бэги; после вскрытия остаток закрывать.

Частые вопросы

Чем SEBS отличается от SBS?
SEBS получают полным гидрированием SBS: этилен-бутиленовое звено становится насыщенным, что повышает стойкость к УФ, озону и термоокислительному старению по сравнению с негидрированным SBS.
Нужна ли вулканизация при переработке SEBS?
Нет: SEBS перерабатывают как термопласт при нагреве и сохраняет эластичность после охлаждения без серной или пероксидной вулканизации.
Какой CAS у блок-сополимера SEBS?
Для коммерческих марок SEBS указывают CAS 66070-58-4 как идентификатор класса стирол–этилен/бутилен–стирольных блок-сополимеров.
Зачем SEBS добавляют в битум?
Для повышения эластичности, морозостойкости и устойчивости дорожного или кровельного вяжущего; гидрированная структура стабильнее на открытом воздухе, чем SBS.
Нужна ли сушка гранул SEBS перед литьём?
Да, влажные гранулы дают пузыри и дефекты поверхности. Обычно сушат при 60–80 °C несколько часов в сушилке с обезвоженным воздухом.
С какими полимерами совместим SEBS?
SEBS хорошо смешивается с PP и PE для повышения ударной вязкости, а также используется как модификатор в компаундах с минеральными наполнителями и битумных составах.




