
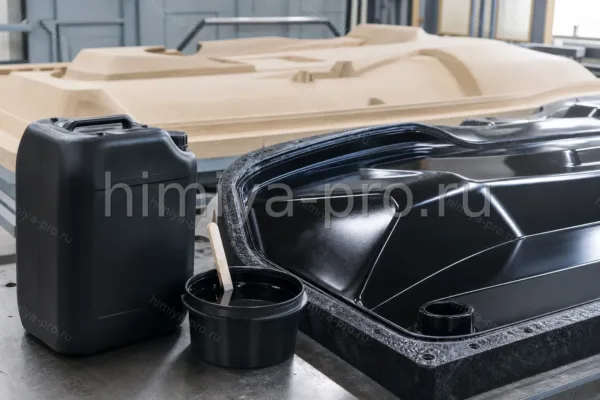
Матричный гелькоут BRE 390 BLACK F/P

от 254,00 ₽

Матричный гелькоут BRE 390 BLACK F/P выпускает турецкая компания Бойтек как специальный поверхностный слой для изготовления композитных форм. В названии позиции указан чёрный цвет, а расшифровки обозначения F/P в открытых материалах изготовителя нет, поэтому её берут из технического паспорта партии. По описанию изготовителя, гелькоут наносят в несколько проходов общей толщиной около 600–800 микрон, добавляя 1–2,5 % отвердителя в зависимости от температуры в цехе. Состав представляет собой ненасыщенный полиэфир в растворе стирола и не имеет номера CAS. После гелькоута форму набирают матричной смолой BRE 910 и стекломатом.

Предложение за суткиПодготовим условия по вашей заявке
Документы на партиюCoA, SDS и TDS по запросу
Доставка по России и СНГСогласуем способ и сроки отгрузки

Основные применения

  • поверхностный слой композитных форм
  • формы по мастер-моделям
  • формовая оснастка

Стандарты и документы

Технический паспорт и паспорт безопасности изготовителя.

Характеристики

Формула
раствор ненасыщенного полиэфира в стироле
Класс вещества
Матричный (формовый) гелькоут
Внешний вид
Чёрный цвет по названию позиции
Класс опасности
Содержит стирол — легковоспламеняющаяся жидкость, температура вспышки стирола 31 °C

Применение по отраслям

Поверхностный слой формы

Гелькоут наносят на подготовленную мастер-модель первым слоем, до набора ламината. Изготовитель советует несколько тонких проходов, чтобы не захватить воздух, при общей толщине около 600–800 микрон. Качество поверхности модели полностью переходит на форму.

Подготовка модели

Перед нанесением проверяют, что грунт, полироль и лак модели стойки к стиролу. Материал модели должен выдерживать около 50 °C, поскольку форму иногда прогревают прямо на модели. Разделитель наносят после пробной проверки.

Практические нюансы

Толщина слоя гелькоута

Изготовитель указывает общую толщину около 600–800 микрон, учебное руководство по изготовлению формы берёт около 0,5 мм и жизнеспособность смеси около 20 минут. Слишком толстый или неравномерный слой может не отвердиться и сморщиться, поэтому слой наносят тонкими проходами и ориентируются на пробную панель.

Порядок работы над формой

Сначала подготовка модели и разделитель, затем гелькоут в несколько проходов, потом вуаль и лёгкий мат 225 г/м², после этого слои мата 450 г/м² на матричной смоле. Перед первым съёмом изделия на форму наносят 4–5 слоёв воска и разделитель на основе ПВС.

Формовый и лицевой гелькоут

Лицевой гелькоут защищает готовое изделие от ультрафиолета и воды, формовый создаёт рабочую поверхность оснастки и выдерживает нагрузку при отверждении и съёме. Поэтому для форм берут специальную формовую марку.

Совместимость и логистика

Совместимо с

  • матричная смола BRE 910
  • органические пероксиды типа МЭКП
  • воск и разделитель на основе ПВС

Не рекомендуется

  • модели с грунтом, не стойким к стиролу
  • поверхностный слой толще рекомендованного: возможны недоотверждение и морщины

Особенности хранения

Хранить в герметичной таре вдали от нагрева и открытого огня.

Транспортировка

Перевозят как легковоспламеняющийся груз; классификацию партии берут из паспорта безопасности.

Хранение и безопасность

Условия хранения
Плотно закрытая ёмкость в прохладном помещении, без прямого солнца; отвердитель на основе пероксида хранят отдельно при температуре ниже 30 °C.
Меры безопасности
Работать с вытяжкой, в перчатках и защитных очках; исключить искры и открытое пламя, пары стирола раздражают дыхательные пути.
Перевозка
В герметичной таре как легковоспламеняющаяся жидкость.
Вентиляция
Приточно-вытяжная вентиляция на участке нанесения.
Температурный режим
Температуру цеха и хранения определяет технический паспорт партии.
Тара
Плотно закрывающаяся стальная или полиэтиленовая тара, при переливании заземление.

Закупка и поставка

Минимальный заказ: По согласованию

Документы

  • паспорт безопасности (SDS)
  • технический паспорт (TDS)

Оплата

  • безналичный расчёт с НДС

Доставка по России: Доставка по России, условия согласуются при заказе

Частые вопросы

Для чего нужен матричный гелькоут?
Он образует рабочую поверхность формы, с которой потом снимают изделия. От него зависят глянец и износостойкость формы, поэтому используют специальную формовую марку, а не обычный гелькоут для изделий.
Какой толщины наносить слой?
Изготовитель называет общую толщину около 600–800 микрон в несколько проходов. В учебном примере по изготовлению формы приведено около 0,5 мм, так что для своей оснастки подтвердите толщину пробным нанесением.
Сколько отвердителя добавлять?
По рекомендации Бойтек, от 1 до 2,5 % в зависимости от температуры воздуха. Чем холоднее в цехе, тем ближе доза к верхней границе, а точное значение указывает технический паспорт.
Что означает обозначение F/P?
В открытых материалах изготовителя расшифровки для гелькоута нет. У других марок Бойтек буква P в суффиксе означает введённый ускоритель, но значение для этой позиции подтверждает только технический паспорт партии.
Как подготовить мастер-модель?
Проверить чистоту и ровность поверхности, убедиться в стойкости грунта и лака к стиролу и в том, что материал выдерживает около 50 °C. После пробной проверки наносят разделитель.
Что делать после нанесения гелькоута?
Дать слою достичь отлипания и набрать форму: вуаль, лёгкий мат 225 г/м² и затем слои мата 450 г/м² на матричной смоле BRE 910. Готовую форму прогревают до 50–60 °C.
Какие меры безопасности нужны?
Состав содержит стирол с температурой вспышки 31 °C, поэтому нужны вытяжка, защита рук и глаз и отсутствие источников огня. Пероксидный отвердитель раздражает кожу и глаза, его хранят ниже 30 °C.




