
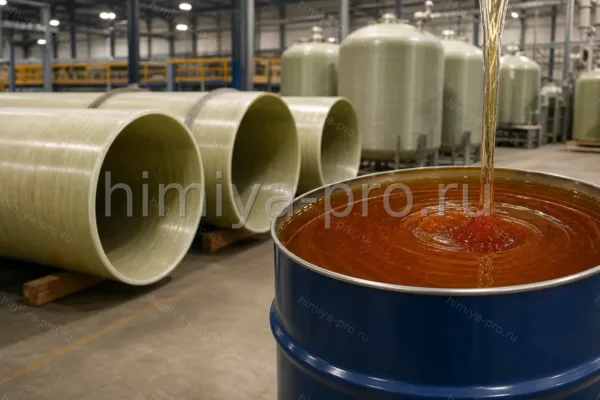
Полиэфирная смола для намотки PRE-67 PIPE TYPE POLYESTER RESIN

от 254,00 ₽

Полиэфирная смола PRE-67 PIPE TYPE — изофталатная ненасыщенная смола для намотки стеклопластиковых труб и ёмкостей, работающих в контакте с агрессивными средами. По каталогу Полрес вязкость 250–350 сП, гель 25–35 мин, содержание стирола 35–40 %, HDT 95–105 °C, прочность на изгиб 120–150 МПа. Изофталатная структура повышает стойкость к кислотам, щелочям и растворителям по сравнению с ортофталатами. Марка применяется в водоочистке, химической промышленности и энергетике для напорных GRP-труб.

Предложение за суткиПодготовим условия по вашей заявке
Документы на партиюCoA, SDS и TDS по запросу
Доставка по России и СНГСогласуем способ и сроки отгрузки

Основные применения

  • намотка напорных GRP-труб
  • ёмкости для химически агрессивных сред
  • ретро-лининг трубопроводов

Фасовка и поставка

Бочки 200–220 л; налив.

Стандарты и документы

TDS Полрес; параметры сверяют при входном контроле.

Характеристики

CAS
26123-45-5
Формула
ненасыщенный полиэфир + стирол
Молярная масса
полимерная смесь
Класс вещества
изофталатная ненасыщенная смола
Внешний вид
вязкая жидкость от прозрачной до слегка окрашенной
Растворимость
не смешивается с водой
Плотность
около 1,1 г/см³
Температура хранения
+15…+25 °C

Применение по отраслям

Намотка труб большого диаметра

Смолу импрегнируют ровинг на намоточной машине; низкая вязкость ускоряет смачивание волокна. Гель 25–35 мин даёт время на укладку слоёв без преждевременного отверждения. После отверждения с MEKP ламинат выдерживает транспортировку агрессивных жидкостей при температуре до 70 °C.

Трубы для сточных и питьевых систем

GRP-трубы на PRE-67 применяют в коллекторах, напорных линиях и резервуарах. Гладкая внутренняя поверхность снижает биообрастание. Стыки выполняют кольцевой намоткой с той же смолой для монолитности. Технолог перед пуском линии проводит пробный замес и фиксирует режим в журнале смены.

Практические нюансы

Параметры PRE-67 PIPE TYPE

Вязкость 250–350 сП; гель 25–35 мин; стирол 35–40 %; HDT 95–105 °C; Баркол 40–45; изгиб 120–150 МПа; растяжение 60–80 МПа.

Намотка труб

Температура смолы 25–30 °C, влажность ровинга контролируется. Каждый слой уплотняют валиком; задержка между слоями не должна превышать гель-времени.

Химстойкие коллекторы

Изофталатный ламинат выдерживает слабые кислоты и щелочи лучше ортофталата. Для концентрированных окислителей нужен расчёт или винилэфир.

Совместимость и логистика

Совместимо с

  • стеклянный ровинг
  • MEKP
  • кобальтовые ускорители
  • изофталатные гели

Не рекомендуется

  • водные фазы без эмульгатора
  • неотверждённый полиуретан

Особенности хранения

Герметичная тара, защита от света и тепла.

Транспортировка

Опасный груз класса 3 (стирол); бочки без протечек.

Хранение и безопасность

Условия хранения
Прохладное помещение, вентиляция
Меры безопасности
Респиратор от паров стирола, антистатическая обувь
Перевозка
ADR по стиролсодержащим смолам
Вентиляция
Приточно-вытяжная при работе
Температурный режим
+10…+30 °C
Тара
Стальные или полимерные бочки

Закупка и поставка

Минимальный заказ: от одной упаковки

Фасовка

  • бочки 200 л
  • канистры
  • IBC

Документы

  • паспорт качества
  • SDS
  • CoA

Оплата

  • безналичный расчёт с НДС

Доставка по России: доставка по России

Частые вопросы

Какой ускоритель использовать?
Кобальтоктаноат 0,1–0,3 % вместе с MEKP 1–2 % от массы смолы. Точную дозу задают по гел-времени при температуре цеха. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Какова вязкость PRE-67?
250–350 сП по Брукфилд при 23 °C. Выше 400 сП затрудняет смачивание ровинга на намотке. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Какой HDT у отверждённого ламината?
95–105 °C после постотверждения. Для более высокого HDT рассматривают винилэфирные системы. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Можно ли ламинировать вручную?
Да, при той же химии, но вязкость подходит прежде для намотки; для ручного ламинирования иногда разбавляют стиролом по TDS.
Сколько стирола в смоле?
35–40 % мономера. При хранении контролируют потери стирола — они повышают вязкость. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Как готовить поверхность стыка?
Шлифуют отверждённый слой, обезжиривают ацетоном, накладывают свежую смолу и ровинг кольцевой намоткой. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Совместима ли с эпоксидным грунтом?
Только после шлифовки и проверки адгезии. Прямое нанесение на эпоксид без подготовки даёт отслоение. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.
Какой срок годности?
Обычно 3–6 месяцев при +15…+25 °C. Повышенная вязкость — сигнал к замене или консультации с поставщиком. Перед вводом в производство сверяют паспорт партии с внутренней спецификацией и фиксируют результаты входного контроля на складе.





